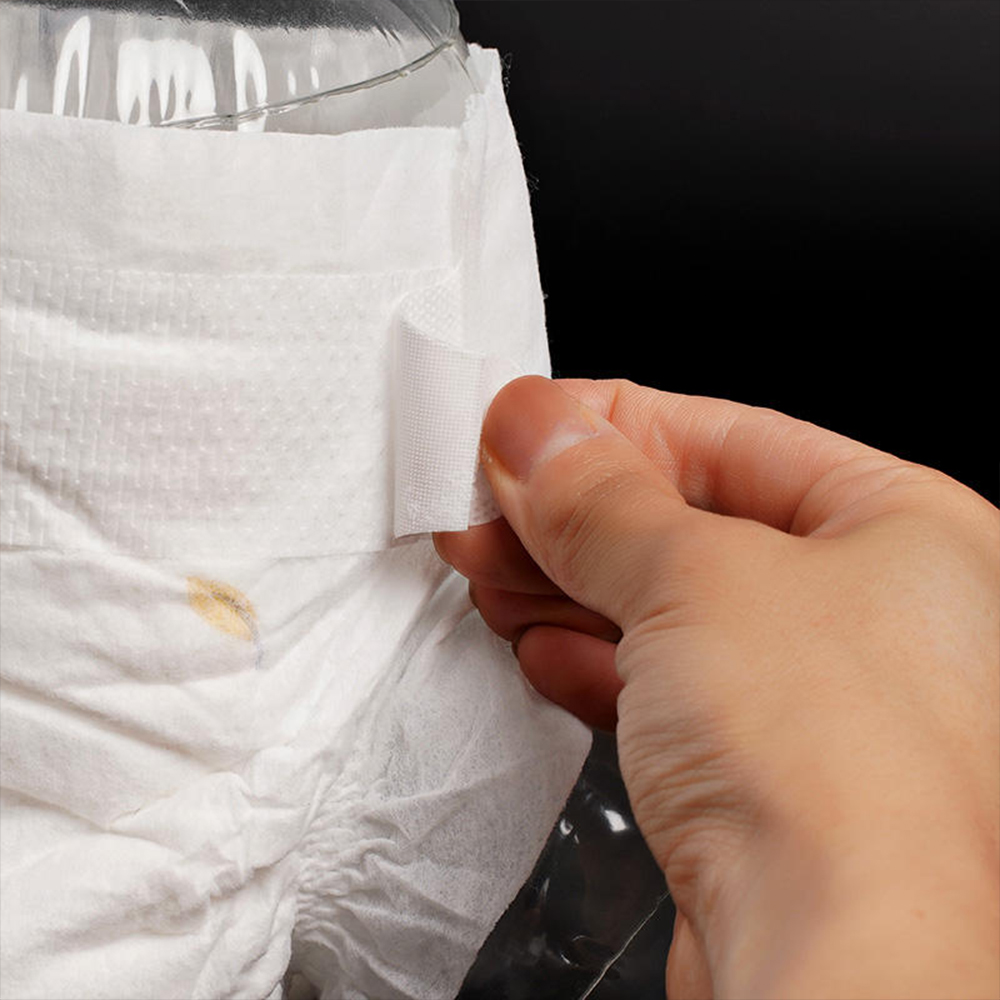
Contrôles qualité en cours de fabrication sur une chaîne de production de couches pour adultes
Une couche pour adulte qui présente un défaut à l’utilisation a généralement déjà connu un problème sur la chaîne de production. Les causes les plus courantes sont une bande adhésive placée à quelques millimètres de sa zone de fixation, un noyau contenant trop peu de polymère superabsorbant (SAP) ou un collage qui semblait correct mais qui s’est décollé après stockage. Les contrôles qualité en cours de fabrication permettent de détecter ces problèmes pendant que la bande de production est encore en marche, avant que des milliers d’unités ne soient emballées et expédiées. Pour les importateurs, les marques de distributeur et les équipes d’approvisionnement, la question pratique n’est pas de savoir si une usine “ dispose d’un service de contrôle qualité ”. mais de savoir quelles caractéristiques sont contrôlées, par quelle méthode, à quelle fréquence, et ce qui se passe lorsqu’un contrôle échoue. Ce guide explique les principaux contrôles en cours de fabrication sur une ligne de production de couches pour adultes, ce que chacun d’entre eux permet ou non de détecter, et comment les traduire en spécifications et en exigences pour les appels d’offres.
En quoi consistent les contrôles qualité en cours de fabrication sur une chaîne de production de couches pour adultes ?
Les contrôles qualité en cours de fabrication désignent les inspections et les mesures effectuées au cours du processus de transformation, entre le contrôle des matières premières à leur réception et la mise en circulation des produits finis. Sur une ligne de production de couches pour adultes, ils se répartissent en trois catégories : la détection automatique en ligne de chaque unité, les contrôles effectués par les opérateurs à intervalles réguliers et les essais en laboratoire sur des échantillons prélevés sur la ligne de production en cours de fonctionnement.
Chaque groupe répond à une question différente. Les contrôles en ligne visent à vérifier si une unité est conforme sur le plan visuel et dimensionnel. Les contrôles effectués par les opérateurs visent à vérifier si le processus est toujours configuré conformément aux spécifications approuvées. Les analyses en laboratoire visent à vérifier si le produit répond toujours aux exigences de performance. Aucun groupe ne couvrant à lui seul ces trois aspects, l’évaluation du contrôle qualité d’un fournisseur doit donc être décomposée en ses différentes composantes.
Un aspect réglementaire influe sur l'importance que les acheteurs doivent accorder aux clauses contractuelles. Le Fiche de classification de la FDA relative aux vêtements de protection contre l'incontinence (code produit EYQ) classe le dispositif dans la classe I et l’exempte de la procédure 510(k). Elle mentionne également une exemption de la réglementation relative aux bonnes pratiques de fabrication (BPF), à l’exception des registres et des dossiers de réclamations, à condition que le dispositif ne soit pas étiqueté comme stérile. Cela ne signifie pas pour autant que la qualité soit facultative. Cela signifie que, pour les culottes pour adultes destinées au marché américain, les détails du contrôle en cours de fabrication sont largement déterminés par vos spécifications et le système qualité du fournisseur, et non par une règle contraignante. Vérifiez les obligations applicables à votre marché et à votre étiquetage auprès d’un spécialiste de la réglementation.
Quels contrôles sont effectués à quelle étape de la chaîne de production ?
Les contrôles suivent la séquence de transformation suivante : déroulement du matériau, formage du mandrin, application des composants, fixation et élastiques, découpe et pliage, contrôle final et conditionnement. Le tableau ci-dessous résume les pratiques courantes décrites par les fabricants et les fournisseurs d’équipements. Il s’agit d’une synthèse et non d’une norme ; l’ensemble de contrôles adapté à un produit donné dépend de sa conception.
Étage de ligne
Ce qui est vérifié
Méthode classique
L'échec contre lequel il protège
Questions à poser au fournisseur
Déroulement et épissure
Présence sur le Web, tension, alignement, emplacement de la jonction
Capteurs, raccordement automatique, alarmes PLC
Ruptures de bande, raccords dans les produits finis, défauts d'alignement
Les lots contenant une épissure font-ils l'objet d'un suivi et sont-ils rejetés ?
Formage de noyaux
Poids du noyau, dose de SAP, répartition de la SAP et de la pâte
Pesage dynamique, surveillance des doseurs, prélèvement par démantèlement
Noyaux sous-dosés ou irréguliers, zones sèches, blocage du gel
La dose SAP est-elle vérifiée séparément du poids total de l'unité ?
Disposition des composants
Position de l'ADL, de la couche supérieure, de la couche inférieure et du revers ; centrage du noyau
Système de vision
Calages incorrects, éléments manquants, fuites au niveau des bords
Quels sont les écarts qui entraînent un rejet, et qui les a définis ?
Élastiques et ceinture
Présence, position, rétraction
Vision de la présence et de la position ; laboratoire de rétraction
Plis affaissés, espaces au niveau des jambes, taille qui tombe
Comment vérifie-t-on la rétraction élastique au fil du temps ?
Rubans de fixation
Présence, inclinaison, position de la zone d'atterrissage ; décollement et cisaillement
Essais de pelage et de cisaillement Vision Plus Lab
Défaillance de la languette, mauvaise fixation, mauvais ajustement
Les résultats concernant l'épluchage proviennent-ils d'échantillons vieillis ou uniquement d'échantillons frais ?
Adhésif thermofusible
Mode d'application, température, additif
Contrôles effectués par l'opérateur, registres des paramètres, échantillons de longue conservation
Délaminage, déplacement de l'âme, suintement de colle
Quels paramètres relatifs à l'adhésif sont enregistrés à chaque poste de travail ?
Découpe et pliage
Forme, longueur, ourlet des jambes, pli
Vision, échantillonnage dimensionnel
Articles hors taille, ourlets de jambes mal coupés
Quelles sont les limites dimensionnelles applicables pour chaque taille ?
Détection de métaux
Contaminants ferreux et non ferreux
Détecteur en ligne avec système de rejet
Présence de fragments de machine ou de contaminants dans le produit
Où le détecteur est-il placé, et comment vérifie-t-on sa sensibilité ?
Emballage
Nombre, scellage du sac, code de lot
Capteurs de comptage, marquage par jet d'encre, contrôle par l'opérateur
Quantités en moins, lots hétérogènes, unités introuvables
Chaque unité ou chaque paquet comporte-t-il un code traçable ?
Deux descriptions publiques viennent étayer ce tableau général. Une guide des processus du fournisseur d'équipements décrit des caméras qui signalent les composants manquants, tels que l'absence d'élastique ou d'une âme, les décalages entre les couches dépassant un seuil défini, les écarts dimensionnels, ainsi que les défauts d'aspect tels que les taches ou les traces de colle. Il décrit également le pesage dynamique de chaque unité afin de contrôler le poids de l'âme et l'ajout de SAP, ainsi que la présence de détecteurs de métaux à l'entrée des matières premières et à la sortie des produits finis. Il ajoute une station d’échantillonnage qui teste le taux d’absorption et les fuites à une fréquence définie. La source étant un vendeur de machines, considérez ce texte comme une description des capacités d’équipement des lignes de production, et non comme une preuve de ce que fait une usine donnée.
Comment fonctionne l'inspection visuelle en ligne, et quelles sont ses limites
L'inspection visuelle en ligne utilise des caméras et des systèmes d'éclairage installés à des postes fixes pour comparer chaque unité à des règles programmées. A Présentation du contrôle qualité chez un fabricant de couches énumère les défauts que ces systèmes détectent généralement : bandes manquantes ou de travers, position incorrecte de la bande avant, élastique de taille mal ajusté, problèmes d'intégrité des rembourrages, finitions des jambes de mauvaise qualité et mauvais positionnement des ourlets des jambes.
Cette même source énonce clairement cette limite. Certains éléments ne sont pas visibles par la caméra, comme la colle thermofusible pulvérisée et les plis latéraux internes du ruban adhésif ; ceux-ci nécessitent une intervention humaine et un retour d’information direct à l’opérateur. Il s’agit là d’une limite utile à connaître pour les acheteurs. Une caméra détecte la géométrie de surface et la présence d’éléments. Elle ne permet pas d’évaluer la qualité du collage, les plis internes, ni de déterminer si le noyau distribuera le liquide.
Trois variables déterminent si un système de vision vous protège ou s'il ne sert qu'à embellir un devis :
Réglage du seuil. Une limite de décalage trop stricte entraîne le rejet d'un plus grand nombre de pièces conformes et augmente le coût des rebuts. Une limite trop souple laisse passer des pièces à la limite de la conformité. La limite doit être définie en fonction des spécifications du produit et ne pas être laissée sur la valeur par défaut de la machine.
Rejeter la fiabilité. Un défaut détecté n'a d'importance que si le mécanisme de rejet élimine la pièce concernée. Demandez si le fournisseur teste le système avec des échantillons notoirement défectueux lors de la mise en service ou après les changements de série. Il s'agit d'une pratique recommandée, et non d'une exigence mentionnée dans l'une des sources citées ici.
Couverture du format. Les paramètres définis pour une taille ou une mise en page d'onglet peuvent être modifiés lorsqu'une ligne change de format. Renseignez-vous sur la manière dont les procédures de contrôle sont enregistrées et vérifiées pour chaque référence et chaque taille.
La configuration du matériel a également son importance. Le chaîne de production entièrement automatisée de couches pour adultes Cette page mentionne, parmi ses principaux éléments de configuration, un servomoteur et une commande par automate programmable (PLC), un système de raccordement automatique, un système d'alimentation automatique SAP, ainsi qu'un dispositif d'inspection et de rejet automatique. Cela montre que cette catégorie d'équipement intègre des capacités de détection et de rejet. Elle ne précise toutefois pas ce que le système d'inspection est censé détecter sur votre produit, ce qui reste une question à poser au fournisseur.
Ce que les contrôles de poids et SAP peuvent et ne peuvent pas vous révéler
Le pesage dynamique est l'un des contrôles en ligne les plus courants, car il est rapide et non destructif. Il signale les unités dont la masse totale se situe en dehors d'une plage définie, ce qui indique souvent l'absence de noyau, un défaut d'alimentation ou une variation dans l'ajout de SAP.
Son inconvénient réside dans le fait que le poids total est une valeur moyenne. La pâte à papier, le SAP, les non-tissés et l'adhésif y contribuent tous. Un produit peut se situer dans la fourchette de poids prévue alors même que l'équilibre entre le SAP et la pâte à papier a changé, car un excès de pâte à papier peut compenser un manque de SAP.
Exemple à titre d'illustration (hypothétique, il ne s'agit pas d'un cas client) : Une culotte de nuit passe tous les contrôles de poids prévus pour une période de service. Des analyses en laboratoire réalisées ultérieurement révèlent une absorption plus lente après des doses répétées et un taux de réhumidification plus élevé. La cause en est un écart dans le dosage de SAP, masqué par un cœur en pâte à papier légèrement plus lourd. La fourchette de poids était exacte. Elle mesurait simplement le mauvais paramètre.
Éléments à vérifier auprès du fournisseur :
Que la dose de SAP soit contrôlée de manière indépendante ou déduite à partir du poids unitaire.
Si la fourchette de poids s'applique à la couche dans son ensemble ou uniquement au cœur de la couche.
Comment la distribution SAP est-elle vérifiée, par exemple par un démontage périodique du cœur du système ?
Adhésifs, rubans adhésifs et élastiques : ce que les caméras ne détectent pas
Les propriétés fonctionnelles sont les plus difficiles à vérifier en ligne. La résistance d'adhérence, la résistance au décollement et au cisaillement du ruban, ainsi que la rétraction élastique sont mesurées en prélevant des échantillons sur la ligne, souvent au moyen d'essais destructifs. La fiche de présentation de Paileesha répertorie les contrôles en laboratoire, notamment la détection des microperforations de la feuille arrière, le vieillissement à la température de la colle thermofusible, les forces de rétraction élastomériques, ainsi que les forces de décollement et de cisaillement latérales du ruban adhésif. Ces éléments sont répertoriés aux côtés de la capacité, de la réhumidification et de la vitesse d'absorption.
C'est là que la validation des procédés entre en jeu. Guide d'Advisera sur la validation des processus selon la norme ISO 13485 explique que la clause 7.5.6 exige la validation des processus dont les résultats ne peuvent être vérifiés. Elle précise également que la validation peut être évitée lorsque le résultat est vérifié par un contrôle à 100 % ou par une justification statistique solide. Dans le cas d’une chaîne de production de couches, le collage et la fixation par ruban adhésif ne peuvent pas faire l’objet d’un contrôle complet sur chaque unité sans la détruire. La mesure de contrôle raisonnable consiste à valider les paramètres (températures, pressions, quantité d'additif, vitesses), à les consigner et à confirmer les résultats par des prélèvements destructifs programmés. Si votre fournisseur est certifié ISO 13485, demandez-lui comment cette norme a été appliquée au collage et à la fixation.
Prélèvements en laboratoire sur la chaîne de production : ce qu'ils doivent comprendre
Les essais en laboratoire réalisés en ligne établissent un lien entre le contrôle des procédés et les performances du produit. Le guide du fournisseur d’équipements mentionné ci-dessus donne, à titre d’exemple, une fréquence d’échantillonnage de toutes les 15 minutes. Il convient de considérer cela comme une illustration. Aucune source citée ici ne fixe d’intervalle universel ; la fréquence doit donc être déterminée en fonction du risque, de la vitesse de la ligne et de la stabilité du procédé, et être consignée dans le plan de contrôle.
Les essais de routine sur les couches pour adultes portent généralement sur le temps d’absorption, la réhumidification, la rétention ou la capacité, ainsi que sur les propriétés mécaniques telles que la résistance des bandes adhésives. La distinction que les acheteurs ont souvent tendance à négliger est celle entre les essais à dose unique et les essais à doses répétées. Les essais à dose unique sont suffisamment rapides pour une utilisation fréquente en ligne de production. Les essais à doses répétées mettent en évidence les ralentissements et les remontées en surface une fois que le noyau est partiellement chargé, et conviennent à l’homologation et à la requalification de la conception, comme indiqué dans Tests à insulte unique ou à insultes multiples pour les couches pour adultes. Une distinction pratique :
À chaque cycle ou à chaque changement de quart : Prise en main en une seule fois, réhumidification, vérification du ruban adhésif et des dimensions.
Validation de la conception, ainsi qu'après toute modification du noyau, du SAP, de l'ADL ou de la feuille supérieure : essais à doses répétées et évaluation de l'adéquation.
Type de chèque
Couverture
Fréquence
La force
Angle mort
Automatique en ligne
Présence, position, géométrie, poids, métal
Chaque unité
Rejet immédiat, couverture élevée
Impossible de déterminer la qualité de la liaison ou le comportement du fluide
Opérateur côté ligne
Schéma de collage, plis, conditions de mise en place, carnet de bord
Plus lent ; n'échantillonne qu'une fraction de la sortie
Est-ce que davantage de contrôles garantissent une meilleure qualité ?
On part généralement du principe qu'un plus grand nombre de points de contrôle, voire une inspection en ligne à 100 %, garantit un produit de meilleure qualité. Cela n'est vrai que sous certaines conditions. Une usine peut mettre en avant un grand nombre de points de contrôle, comme le font certaines pages de fournisseurs, mais ce chiffre n'a guère de sens tant que l'on ne sait pas quelles caractéristiques ils couvrent et ce qui se passe à chacun d'entre eux.
L'inspection ne détecte les défauts qu'une fois qu'ils sont déjà présents. Un processus stable et validé permet, quant à lui, de les prévenir. Le recours excessif au rejet peut masquer un processus instable, car le taux de rebut augmente alors que les unités expédiées continuent d'être acceptées. Des seuils de vision trop stricts augmentent les coûts sans améliorer le fonctionnement, et les dispositifs intégrés au flux de production ne détectent que ce qu'ils peuvent voir.
Pour évaluer au mieux le système de contrôle d'un fournisseur, il convient de lui poser une série concise de questions visant à vérifier les éléments probants. Quelles caractéristiques font l'objet d'un contrôle ? Par quelle méthode, à quelle fréquence, avec quelle limite et quelle réponse est consignée ? Un ensemble de contrôles plus restreint et bien défini, accompagné de traces écrites, a plus de valeur qu'un ensemble vaste et mal défini. La même logique s'applique dans le Liste de contrôle pour la sélection des fabricants à l'intention des importateurs. Il exige des points de contrôle qualité à la réception, en cours de fabrication et en fin de production, un plan AQL, le codage des lots et les dossiers CAPA, plutôt que de simples assurances générales.
Que doit-on faire lorsqu'un chèque en cours de traitement est refusé ?
Un contrôle sans procédure de réponse définie n'est qu'une simple mesure. Le plan d'intervention doit préciser qui est habilité à arrêter la chaîne de production, comment isoler le produit suspect et qui est habilité à autoriser sa mise sur le marché.
Un plan réalisable comporte cinq parties :
Contenir. Mettre en attente ou rejeter les lots à partir du dernier contrôle de qualité confirmé.
Identifier. Utilisez un codage par lot et par date afin de pouvoir retracer les unités concernées. Le guide Paileesha recommande d'apposer un code imprimé au jet d'encre sur chaque couche, de tenir un registre d'exploitation pour chaque ligne de production et d'indiquer clairement la date afin de pouvoir retracer les défauts liés aux matières premières.
Enquêter. Notez la cause : matériau, configuration, équipement ou opérateur.
Décide. Préciser dans quels cas une retouche, un rebut ou un écart documenté est autorisé, et exiger que l'acheteur soit informé des écarts ayant une incidence sur les performances.
Prévenir. Consignez les mesures correctives et vérifiez qu'elles ont porté leurs fruits.
Les articles rejetés ne doivent pas être réintégrés dans le stock de produits conformes sans qu'une règle écrite ait été établie.
Comment intégrer les contrôles en cours de fabrication dans votre cahier des charges
Les vérifications ne sont applicables que lorsque la spécification les mentionne. Un code bien conçu Document relatif aux exigences relatives aux couches pour adultes associe chaque exigence à une méthode de vérification et à une décision d'approbation. Les contrôles en cours de fabrication doivent figurer dans cette même matrice. Pour chaque caractéristique critique, consignez la limite, la méthode, le plan d'échantillonnage et la mesure corrective.
Le classement des caractéristiques en fonction de leurs conséquences garantit la crédibilité du plan. Les éléments critiques pour le fonctionnement doivent faire l’objet de limites strictes et d’un suivi rigoureux. Il s’agit notamment de la dose SAP, de l’intégrité du noyau, de la résistance de la bande adhésive, de l’élasticité et de l’intégrité de la feuille de protection. Les éléments liés à la sécurité et à la conformité doivent faire l’objet de procédures de détection et de traçabilité bien définies. Il s’agit notamment de la contamination métallique, du codage des lots et de la précision de l’étiquetage. Les éléments liés à l’aspect et à la manipulation, tels que la position de l’impression et la netteté des plis, peuvent respecter des limites normales.
Que doivent préciser les acheteurs avant de demander un devis ?
Les fournisseurs ne peuvent fixer leurs prix et s'engager que sur la base des informations dont ils disposent. Avant de lancer l'appel d'offres, préparez :
Catégorie de produit, profil d'utilisateur et tailles, car les culottes de nuit pour pertes abondantes nécessitent un contrôle plus strict que les culottes d'apprentissage pour pertes légères.
Liste des caractéristiques essentielles avec indication des limites et des méthodes applicables à chacune, ainsi que des tolérances des matériaux.
Détection en ligne requise, telles que la présence et la position du ruban adhésif, le placement des composants, le poids et la détection des métaux, ainsi que la nécessité ou non de compter les pièces rejetées par équipe.
Fréquence d'échantillonnage et règles d'acceptation des lots, y compris le niveau AQL, le cas échéant.
Conditions d'essai pour les contrôles en laboratoire : liquide, volume par dose, nombre de doses, intervalle et charge.
Format du rapport : valeur cible, tolérance, mesures individuelles et résultat par lot, et non des notes de conformité globales.
Contrôle des modifications : les critères de notification et de nouveaux essais en cas de modification apportée au SAP, à la pâte à papier, à l'ADL, à l'adhésif ou aux élastiques.
Échantillons conservés et codes de traçabilité pour chaque lot.
Demandez à chaque fournisseur d'indiquer les critères qu'il ne peut pas respecter et de décrire la fourchette de tolérances habituelle de ses processus. Des contrôles plus stricts peuvent avoir une incidence sur les coûts, les rebuts et les délais de livraison ; il est donc préférable d'en discuter avant le prélèvement d'échantillons plutôt qu'après.
Les acheteurs qui souhaitent découvrir comment un fabricant décrit son propre processus de travail peuvent consulter le site de LOVINHUG Services de fabrication de couches pour adultes en OEM et ODM. Cette page décrit le contrôle des matières premières à leur réception, les contrôles en cours de fabrication portant sur l'étanchéité, le poids et, le cas échéant, la répartition du SAP, le contrôle des produits finis avec traçabilité des lots, ainsi que la création facultative de rapports avant expédition. Utilisez cette structure comme point de départ. Demandez ensuite le plan de contrôle, les registres d'échantillonnage et les registres de rejets correspondants, comme vous le feriez auprès de n'importe quel fournisseur.
Questions fréquemment posées
En quoi consistent les contrôles qualité en cours de fabrication dans le secteur des couches pour adultes ?
Il s'agit de contrôles et de mesures effectués au cours du processus de fabrication des couches, entre les contrôles à la réception des matières premières et la mise en circulation des produits finis. Ils comprennent la détection en ligne de la présence, de la position et du poids des couches, les contrôles effectués par les opérateurs, ainsi que les essais en laboratoire sur des échantillons prélevés sur la chaîne de production.
Quels défauts l'inspection visuelle en ligne permet-elle de détecter sur une ligne de production de couches ?
Les défauts typiques concernent les bandes manquantes ou de travers, la position de la bande, celle de l’élastique à la taille, le désalignement du noyau ou des couches, les découpes des jambes mal réalisées, le placement des poignets, ainsi que les traces de salissures ou de colle visibles. Ce système ne permet pas d’évaluer de manière fiable la résistance de l’adhérence, les plis internes de la bande ou les performances face aux liquides.
Les contrôles en cours de fabrication permettent-ils de mesurer la capacité d'absorption ?
Pas en continu. Les caméras et les balances détectent la géométrie et le poids, qui sont des indicateurs indirects. Le temps d'acquisition, le réhumidification et la capacité nécessitent des tests en laboratoire sur des échantillons prélevés. Le comportement en cas de doses répétées nécessite un protocole spécifique plutôt qu'un simple résultat obtenu après une dose unique.
À quelle fréquence faut-il prélever des échantillons sur la chaîne de production ?
Il n'existe pas de fréquence universelle. La fréquence doit tenir compte de la vitesse de la ligne, de la stabilité du processus, des risques liés au produit et des changements de format, et être précisée dans le plan de contrôle. Un guide destiné aux fournisseurs cite l'exemple de toutes les 15 minutes, mais il ne s'agit pas d'une norme.
La FDA impose-t-elle des contrôles en cours de fabrication pour les couches pour adultes ?
La classification de la FDA relative aux vêtements de protection contre l'incontinence prévoit la classe I, une exemption de la procédure 510(k) et une exemption des bonnes pratiques de fabrication (BPF), à l'exception des registres et des dossiers de réclamations, si le produit n'est pas étiqueté comme stérile. Les contrôles en cours de fabrication sont donc principalement définis par votre contrat et le système qualité du fournisseur.
Que doit demander un acheteur lorsqu'un contrôle en cours échoue ?
Demandez comment les produits suspects sont isolés et suivis, qui autorise leur mise en circulation, si les écarts nécessitent d'en informer l'acheteur et comment les mesures correctives sont consignées. Demandez des exemples de registres de rejets et de mesures correctives, et pas seulement des procédures écrites.