Was führt zu Rissen und Verklumpungen im Saugkern?
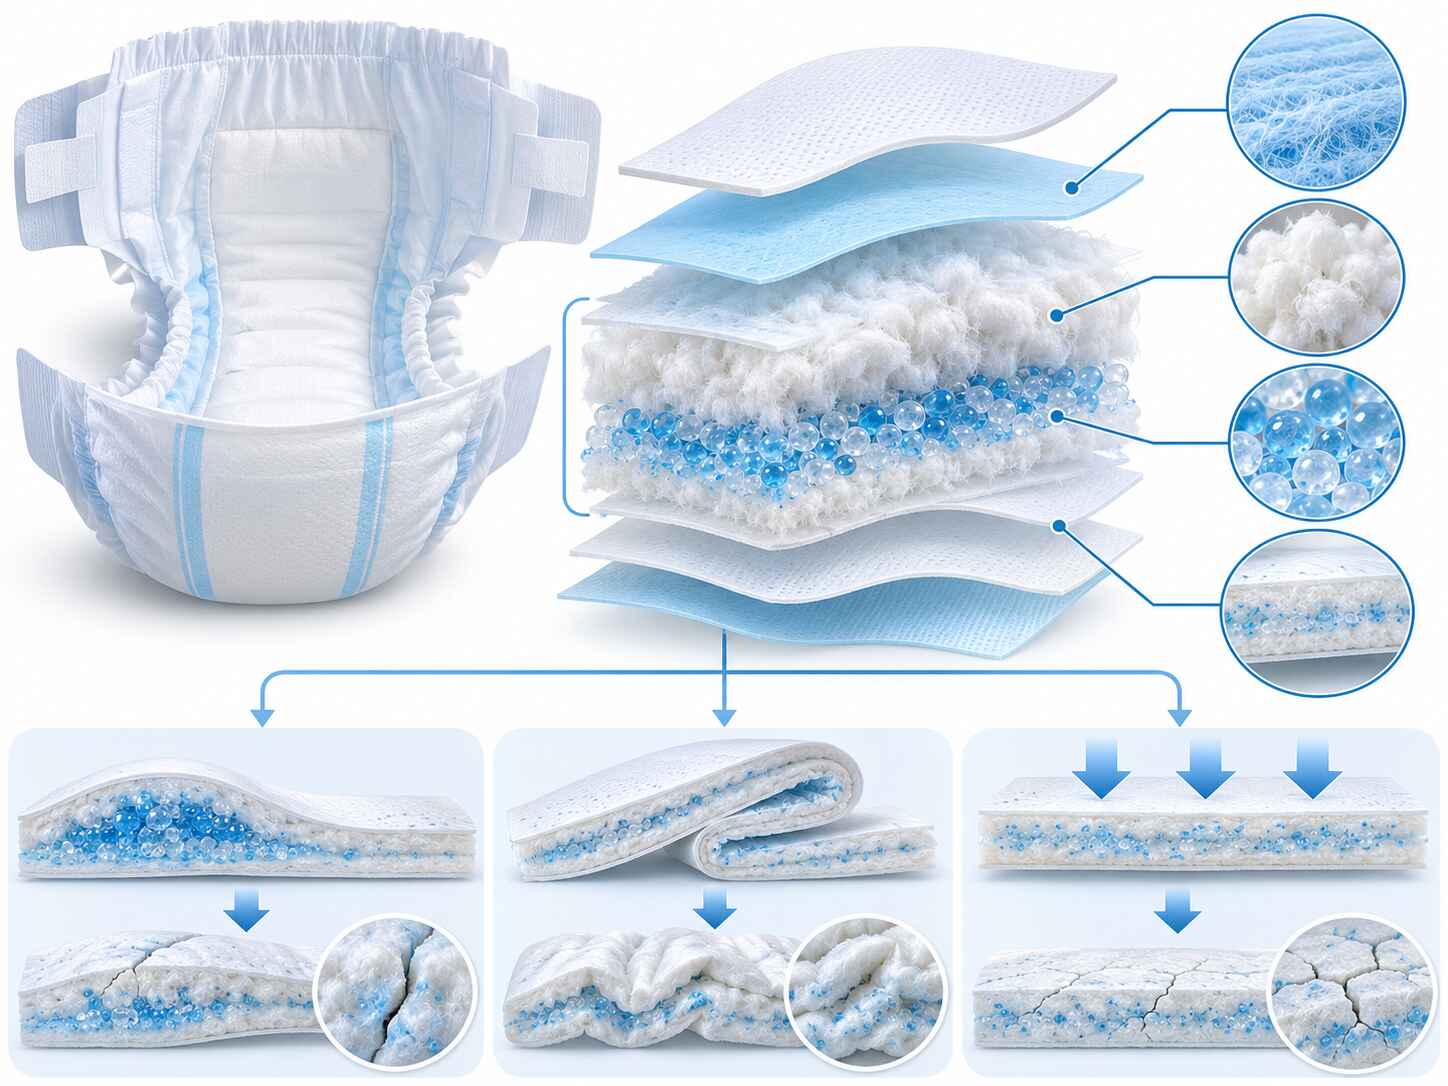
Risse und Verklumpungen im Saugkern treten auf, wenn die aus Flock und SAP bestehende Matrix im Inneren einer Erwachsenenwindel ihren strukturellen Zusammenhalt verliert. Die üblichen Ursachen sind ein Kern mit zu wenig Flock oder Bindemittel für die enthaltene Menge an superabsorbierendem Polymer (SAP), Klebstoff oder Kernumhüllung, die die Matrix im nassen Zustand nicht mehr zusammenhalten können, Kompression und Faltenbildung beim Verpacken, ungleichmäßige Kernformung sowie Belastungen während des Gebrauchs wie Sitzen, Drehen und wiederholtes Wasserlassen. Die meisten dieser Faktoren sind Konstruktions- und Prozessentscheidungen, die lange vor dem Erreichen der Windel beim Verbraucher getroffen werden. Deshalb äußern sie sich eher in Form von Beschwerden über Auslaufen, einem klumpigen, nassen Gefühl und Rücksendungen als in offensichtlichen Fabrikationsfehlern. Dieser Artikel erläutert die einzelnen Ursachen, wie man sie prüft und was in eine Spezifikation aufgenommen werden sollte, damit ein Lieferant daran gebunden ist.
Was versteht man unter „Core Cracking“ und „Bunching“?
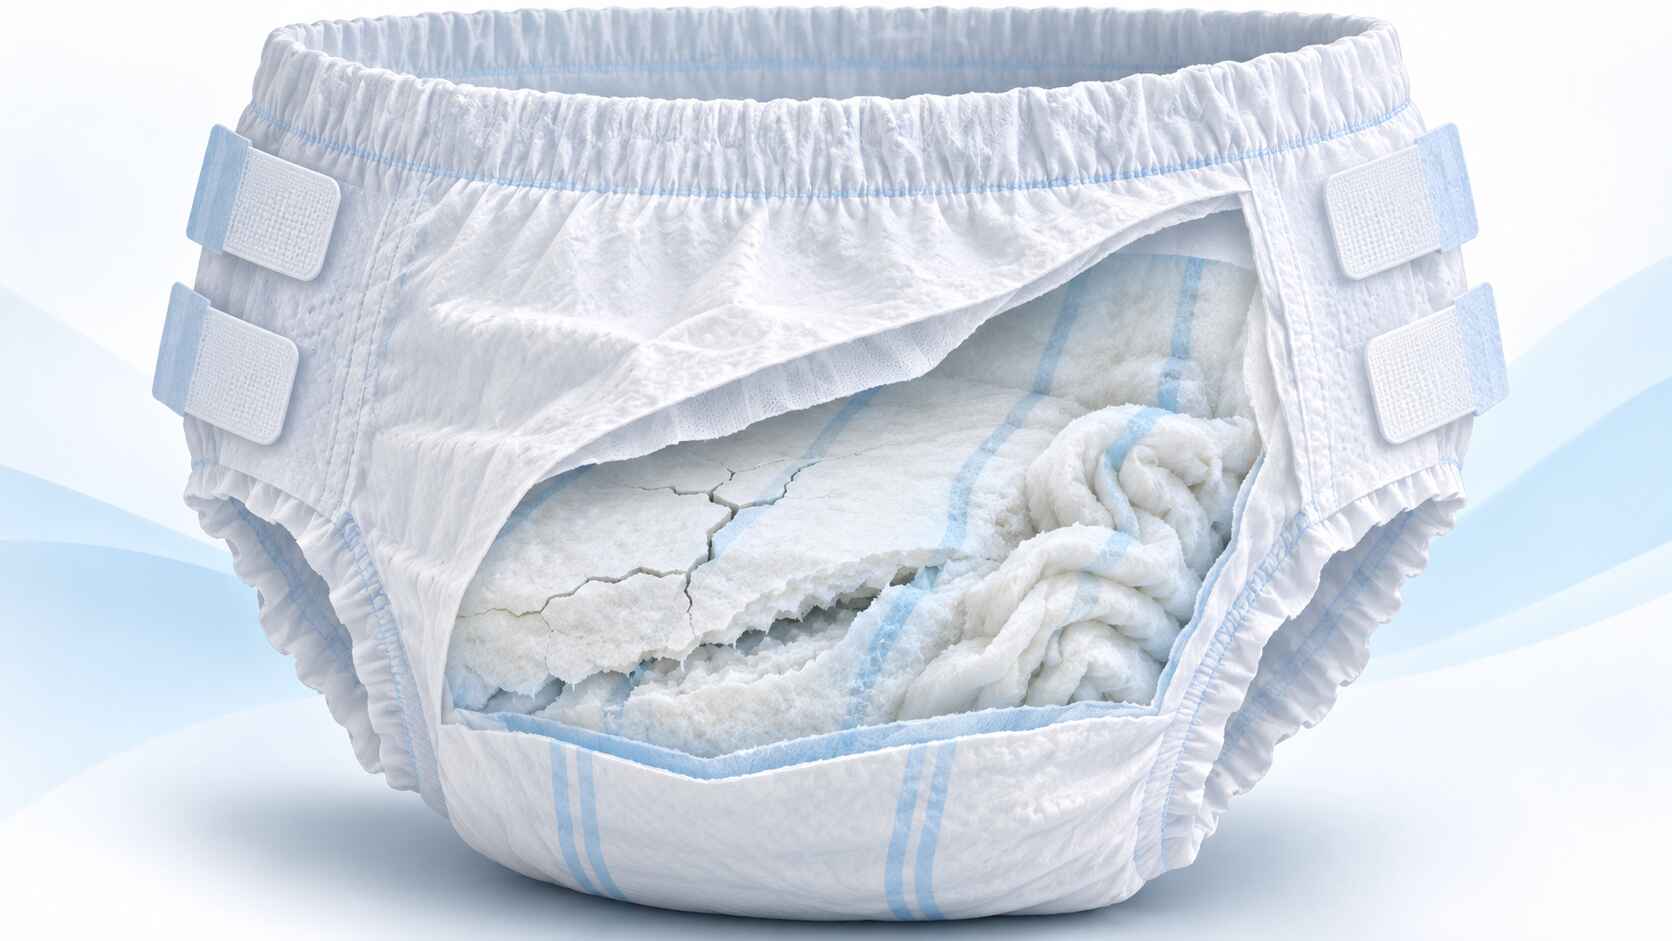
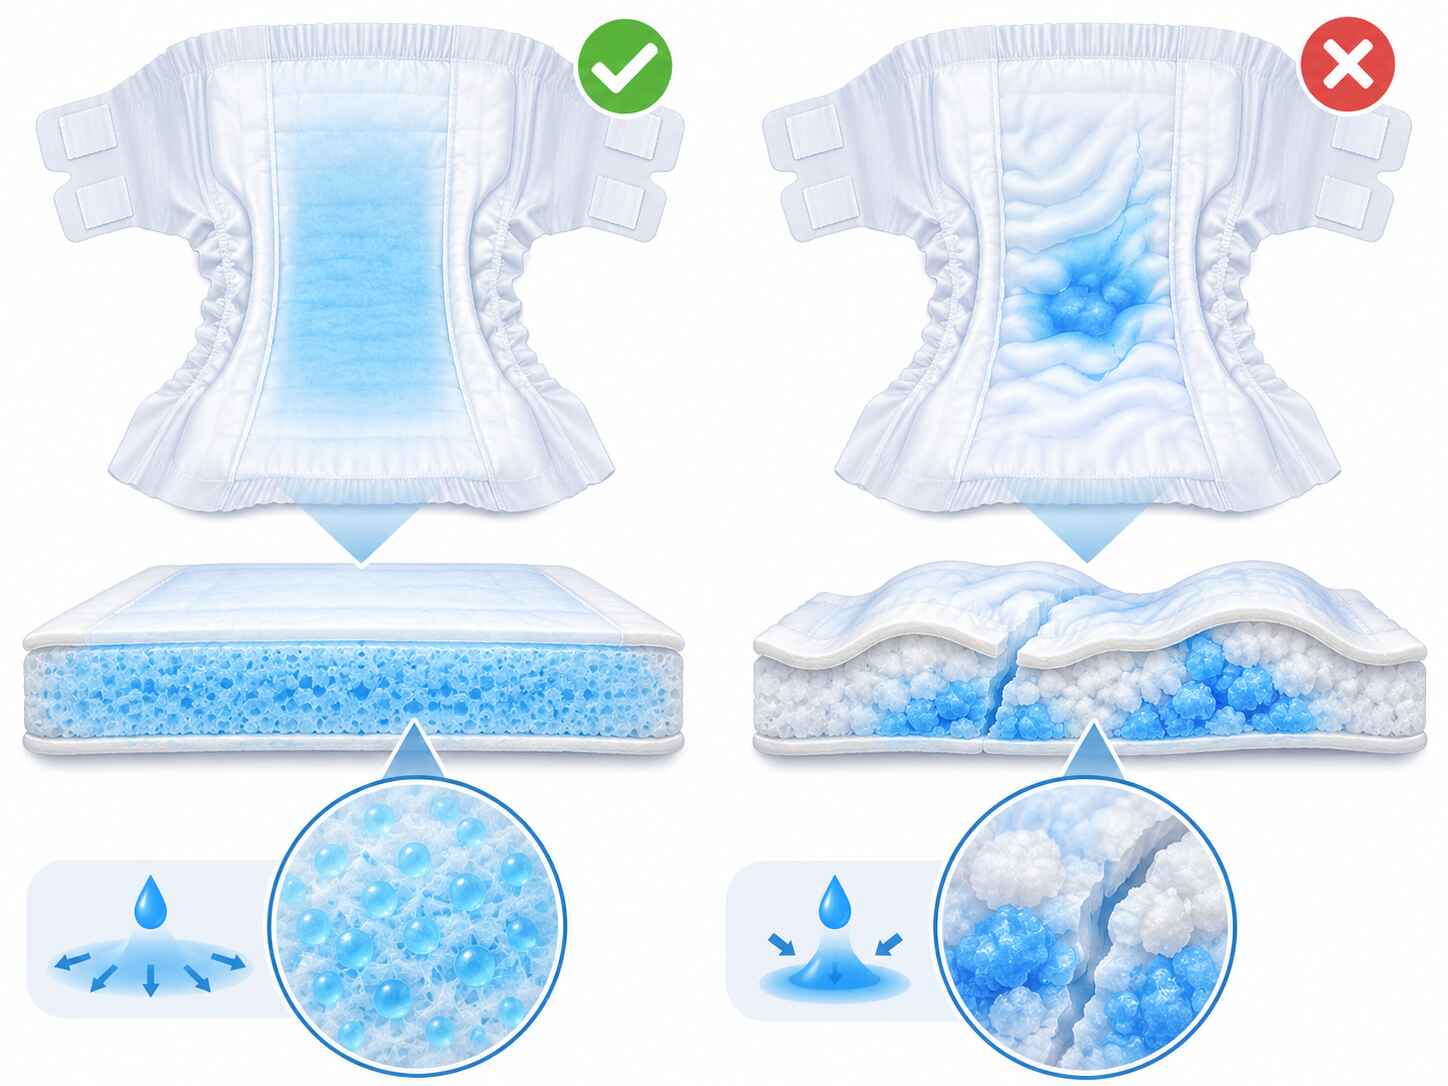
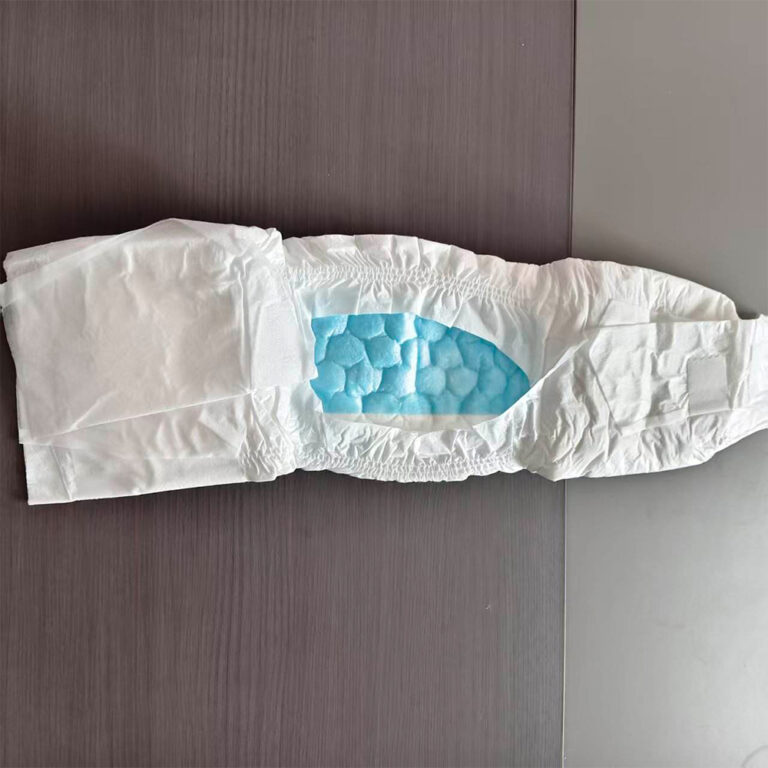
Unter „Kernriss“ versteht man einen Riss oder eine Trennung im Saugkern, häufig entlang der Faltlinien, die beim Verpacken einer Windel entstehen. „Bunching“, auch „Roping“ genannt, bezeichnet die Verengung des Kerns zu einer harten oder verfilzten Masse, typischerweise im Schrittbereich. „Slumping“ ist ein damit zusammenhängender Defekt, bei dem der nasse Kern vom Windelkörper abrutscht.
Diese Begriffe haben eine dokumentierte technische Bedeutung. US-Patent 5.833.678 beschreibt Kerne, die während der Verarbeitung, Lagerung und Verwendung zusammenfallen, Risse bilden oder sich zu Strängen verformen, und stellt fest, dass diese Tendenz zunimmt, je dünner der Kern wird. Das Verklumpen wird durch den Vergleich der Kernbreite einer gebrauchten Windel mit der einer unbenutzten Windel bewertet. Die Einstufungen reichen von „leichter Verklumpung“, bei der sich der Kern zu verfilzen beginnt, bis hin zu „starker Verklumpung“, bei der er hart und steif ist. Das Patent ist älter und bezog sich allgemein auf Wegwerfwindeln. Betrachten Sie es als Quelle für Definitionen und Mechanismen, nicht als Maßstab für die Leistungsgrenzen von Erwachsenenwindeln.
Die Konsequenz ist praktischer Natur. Demselben Patent zufolge kann ein Riss entlang der Schrittfalte dazu führen, dass der hintere Teil des Artikels für die Absorption weitgehend unzugänglich wird, sodass es zu Undichtigkeiten kommen kann, sobald der vordere Teil gesättigt ist.
Versagensmodus
Was der Käufer sieht
Mögliche strukturelle Ursache
Schnellüberprüfung
Risse im Kern
Risse oder Lücken im Kern, häufig an der Schrittfalte
Geringer Flockengehalt oder Bindemittelanteil in der SAP-Füllung, spröder oder überkomprimierter Kern, Verpackungsspannung
Die Windel anfeuchten, verschieben, aufschneiden und untersuchen
Bündeln / Aufreihung
Der Kern verjüngt sich zu einem Seil oder einer harten Matte
Zusammenfall der feuchten Matrix, schwache Umhüllung oder schwache Haftung, seitliche Kompression im Gebrauch
Vergleichen Sie die Kernbreite vor und nach dem Gebrauch
Einbrechen
Der nasse Kern sackt ab oder rutscht vom Fahrgestell herunter
Verlust der Haftung zwischen Kern und angrenzenden Schichten
Ziehen Sie die Schichten im nassen Zustand auseinander und betrachten Sie die Verbindung
Gelblockade (verwandtes Thema, jedoch ein Problem mit der Flüssigkeit)
Feuchtigkeit an der Oberfläche oder Undichtigkeiten, während Teile des Kerns trocken bleiben
SAP quillt in der Nähe der Ladezone auf und blockiert die Strömungswege
Test mit wiederholter Verabreichung, anschließend den Kern zerschneiden
Sieben Hauptursachen für Risse und Faltenbildung im Kernbereich
Weniger Schnickschnack, mehr SAP, schlankerer Kern
Fluff-Zellstoff bewirkt mehr als nur den Transport von Flüssigkeit. Er hält die SAP-Partikel auseinander und an ihrem Platz. A Whitepaper des Klebstoffherstellers Bostik beschreibt, was geschieht, wenn Flock entfernt wird, um dünnere Produkte herzustellen. Die Mischungsverhältnisse verschieben sich von etwa 50/50 (SAP zu Flock) hin zu 60/40, 70/30 und darüber hinaus, und SAP kann sich während des Tragens verschieben, sobald es mit Flüssigkeit gesättigt ist. Derselbe Bericht besagt, dass Risse im Kern bei einem Verhältnis von 50:50 in der Regel nicht auftreten. Bei einem Verhältnis von 70:30 treten sie häufig auf, wenn kein Klebstoff verwendet wird, und bei einem Verhältnis von 80:20 ist Klebstoff in der Regel sowohl für die Herstellung als auch zur Fixierung des SAP erforderlich.
Diese Kennzahlen dienen lediglich als Beispiel eines Lieferanten und stellen keine Regel dar, nach der etwas als „bestanden“ oder „nicht bestanden“ gilt. Für Einkäufer ist die Richtung des Risikos entscheidend. Wenn ein Lieferant einen dünneren Kern vorschlägt, um das Frachtvolumen oder die Materialkosten zu senken, muss die stabilisierende Funktion, die zuvor die Füllwatte übernommen hat, nun durch Klebstoff, Umhüllung oder die Geometrie des Kerns gewährleistet werden. Die Überprüfung von Wie sich Materialänderungen auf die Leistungsfähigkeit von Erwachsenenwindeln auswirken erläutert, warum Änderungen an SAP, Fluff und Klebstoff als Gesamtsystem betrachtet werden sollten.
Veranschaulichendes Beispiel (hypothetisch, kein Kundenfall): Eine Nachtwindel wurde von einem flauschreichen Kern auf einen dünneren, SAP-reichen Kern umgestaltet. Sie besteht den Trockenheits-Test und einen Kapazitätstest für eine Einzeldosis. Nach der Lagerung auf einer Palette und einem Tag im Rollstuhl zieht sich der feuchte Kern im Schritt zu einem schmalen Band zusammen. Die Angabe zur Kapazität war korrekt. Es wurde lediglich nicht geprüft, ob die Matrix zusammenhalten würde.
Klebstoff und Kernumhüllung, die nicht zum Kern passen
Klebstoff ist ein struktureller Bestandteil und kein Detail der Oberflächenveredelung. Bostik nennt folgende Funktionen des Klebstoffs in einem herkömmlichen Kern: Verhinderung von Kernverschiebungen, Fixierung der Absorptions- und Verteilungsschicht, Stabilisierung der Flock-/SAP-Matrix, Abdichtung der Kernumhüllung sowie die Verklebung von Materialien zur Verhinderung von Verschiebungen.
Drei Variablen spielen eine Rolle:
Nassfestigkeit. In dem Patent wird darauf hingewiesen, dass Klebstoffe mit hoher Nassfestigkeit in der Regel eine bessere Haftung an benetzten Zellulosefasern aufweisen als andere Klebstoffe, was die Nassfestigkeit fördert. Eine im trockenen Zustand starke Verbindung kann sich dennoch lösen, sobald die Zellulose gesättigt ist.
Kernumwicklungsart. Bostik gibt an, dass eine Vliesumhüllung eine schnellere Absorption ermöglicht, jedoch das Risiko von Undichtigkeiten durch Risse im Kern nicht verringert. Eine Tissue-Umhüllung absorbiert langsamer, sorgt jedoch für weniger Rücknässung und bietet aktiveren Nutzern eine höhere Widerstandsfähigkeit bei unsachgemäßer Behandlung. Keine der beiden Varianten ist einfach besser. Bei der Wahl muss man zwischen Aufnahmegeschwindigkeit und Robustheit abwägen.
Erweiterung und Vorlage. Bostik weist darauf hin, dass die Klebstoffmenge von der Auftragsmethode und der Funktion des Klebstoffs abhängt und dass Testverfahren die Ergebnisse beeinflussen können. Bei fusselfreien Kernen muss der Klebstoff das SAP fixieren, ohne die Nassintegrität zu beeinträchtigen, und gleichzeitig dafür sorgen, dass das SAP quellen und Flüssigkeit weiterleiten kann.
Zu wenig Klebstoff führt dazu, dass der Kern Risse bekommt. Zu viel Klebstoff oder ein falsches Muster führt zu einer steifen Platte, die nicht quellen und keine Feuchtigkeit aufnehmen kann. Die richtige Menge hängt von der jeweiligen Konstruktion ab.
Verpackungskompression und Faltlinien
Windeln werden für den Versand gefaltet und komprimiert, sodass der Kern beschädigt werden kann, noch bevor die Windel überhaupt getragen wird. Im Patent wird angegeben, dass Brüche tendenziell entlang der für die Verpackung angelegten Faltlinien auftreten, und die Verpackungskraft wird als einer der vermuteten Faktoren genannt. In den Beispielen wird davon ausgegangen, dass eine geringere Kompressionskraft bei der Verpackung dazu führen würde, dass Risse entlang der seitlichen Schrittfaltlinie seltener auftreten. Dabei handelt es sich eher um eine konstruktive Erwartung als um eine durch Messungen belegte Garantie.
Übertragen Sie diese Beispielzahlen nicht auf Ihr Produkt. Die praktische Erkenntnis daraus ist, dass Proben direkt vom Produktionsband nicht das vollständige Bild widerspiegeln. Proben, die aus einem komprimierten, gelagerten Beutel entnommen werden, liefern ein aussagekräftiges Testergebnis – idealerweise in der Verpackungsgröße und der Beutelanzahl, die Sie kaufen möchten.
Ungleichmäßiges Formen, Fräsen und Pressen in der Kernphase
Unzureichend zerfaserte Zellstoffmasse kann harte Klumpen hinterlassen, während ein Überschuss an Feinanteilen kaum zur Saugfähigkeit oder Festigkeit beiträgt.
Durch ungleichmäßiges Vakuumformen entsteht ein uneinheitliches Flächengewicht, wobei dünne Stellen zu Schwachstellen werden.
Die Verdichtung ist eine Frage der Ausgewogenheit. Ein zu wenig verdichteter Kern gilt als schwach und neigt dazu, bei Nässe zu verklumpen und sich zu ballen. Ein zu stark verdichteter Kern verliert an Hohlraumvolumen und verlangsamt die Flüssigkeitsaufnahme.
Der Leitfaden nennt außerdem Prägung und Thermobindung mit Zweikomponentenfasern als Möglichkeiten zur Verbesserung der Festigkeit. Da der Herausgeber Maschinen verkauft, sollten Sie den Text als Beschreibung dessen verstehen, was an einer Produktionslinie schiefgehen kann, und nicht als Beweis für die Leistungsfähigkeit eines bestimmten Herstellers.
Flüssigkeit, die eine Zone überlastet
Nicht jeder gebündelte Kern entsteht zunächst als struktureller Defekt. Angenommen, die Erfassungsschicht leitet jede Dosis in denselben schmalen Bereich. Dieser Bereich quillt auf, wird feucht und schwer, während der Rest des Kerns ungenutzt bleibt. Eine schwere, lokal begrenzte feuchte Masse neigt eher dazu, bei Körperbewegungen durchzuhängen, sich zu verschieben und zusammenzupressen. Dies ist eher eine technische Schlussfolgerung als eine gemessene Regel. Sie deckt sich mit den im Leitfaden behandelten Problemen beim Umgang mit Flüssigkeiten, die Absorptionsschichten in Windeln für Erwachsene: schnelle Aufnahme versus Flüssigkeitsverteilung. Eine schlechte Verteilung und eine schlechte Struktur verstärken sich oft gegenseitig, daher sollten beide Aspekte untersucht werden.
Einsatzbedingungen, die bei der Konstruktion nie berücksichtigt wurden
Rollstuhlfahrer üben stundenlang Druck auf den Rumpf aus. Seitenschläfer belasten ihn schräg. Pflegekräfte befestigen die Laschen erneut und passen die Passform an. Eine falsche Größe oder eine ungeeignete Form, wie beispielsweise eine Pull-up-Windel, die bei der Pflege bettlägeriger Patienten verwendet wird, konzentriert die Belastung auf den Rumpf. Probleme mit Passform und Form sind zudem häufig selbst eine Ursache für Undichtigkeiten, wie in Häufige Ursachen für Undichtigkeiten bei Erwachsenenwindeln. Wenn sich Beschwerden auf eine bestimmte Nutzergruppe konzentrieren, sollten Sie zunächst den Anwendungsfall prüfen, bevor Sie dem Kern die Schuld geben.
Chargenabweichung in der Fertigungslinie
Ein Kern, der in der freigegebenen Probe stabil war, kann in der Produktion instabil werden, wenn die SAP-Dosierung, der Klebstoffzusatz oder die Zellstoffqualität schwanken. Eine Gesamtgewichtsprüfung kann dies verschleiern, da überschüssiger Zellstoff den Mangel an SAP ausgleichen kann. Der Leitfaden zu Qualitätskontrollen während des Produktionsprozesses an einer Produktionslinie für Erwachsenenwindeln erläutert, warum die SAP-Dosierung unabhängig vom Stückgewicht überprüft werden sollte. Außerdem wird erläutert, warum bei Klebeverbindungen neben der Kameraprüfung auch Tests an gealterten Proben erforderlich sind.
Ist ein dünnerer Kern immer ein schwächerer Kern?
Nein. Die Stabilität des Kerns hängt vom Verleimsystem ab, nicht allein von der Dicke. Ein dünner, SAP-reicher Kern mit einem gut abgestimmten Klebstoff und einer geeigneten Umhüllung kann zusammenhalten. Bostik weist darauf hin, dass Kanal-Kerne anders bewertet werden, da bei dieser Konstruktion keine Rissbildung im Kern zu befürchten ist und stattdessen der Klebstoff geprüft wird, der die Kanäle bildet. Ein dicker, flauschiger Kern aus schlecht gemahlener Zellstoffmasse und schwacher Verklebung kann dennoch Fäden ziehen.
Die gängige Faustregel “dicker ist sicherer” versagt aus demselben Grund. Eine dicke Struktur kann in den ersten Minuten auf einem Ausstellungsstück eine instabile Konstruktion verbergen und dann nach dem Befeuchten versagen. Dünnere Konstruktionen stellen zwar höhere Anforderungen an Klebstoff, Umhüllung und Prozesskontrolle. Das Risiko steigt, wenn ein Lieferant an diesen Kontrollen spart, ohne Nachweise dafür zu erbringen.
Kernkonstruktion (Bostiks Beispielverhältnisse)
Hauptstabilisator
Bostiks Beobachtung
Was der Käufer überprüfen sollte
Etwa 50:50 SAP zu Fluff
Flockenmatrix
Risse im Kern treten in der Regel nicht auf
Qualität des Fluffs, Gleichmäßigkeit der Formgebung, Beschädigungen an den Falzlinien nach dem Verpacken
Etwa 70 zu 30
Kernumwicklung plus Klebstoff
Ohne Verwendung von Klebstoff kommt es häufig zu Rissen
Umhüllungsart, Klebeaufsatz, Nasskernprüfung nach Bewegung
Über 80/20
Klebstoff, immobilisiertes SAP
In der Regel ist Klebstoff erforderlich
Daten zu langjährigen Anleihen, Ergebnisse bei wiederholter Verabreichung, SAP-Dosistoleranz
Flockenfrei oder mit Kanalkern
Klebstoff und Kanalauslegung
Rissbildung wurde anders bewertet; stattdessen wurde die Kanalhaftung geprüft
Ob die Kanäle bei Nässe intakt bleiben, Ergebnisse des Nassabziehversuchs
Diese Kennzahlen und Beobachtungen stammen aus einem Dokument eines einzelnen Lieferanten. Sie beschreiben das klebstoffabhängige Verhalten und stellen keine garantierten Ergebnisse für ein bestimmtes Produkt dar.
Wie können Sie vor dem Kauf prüfen, ob der Kern Risse aufweist oder sich zusammenballt?
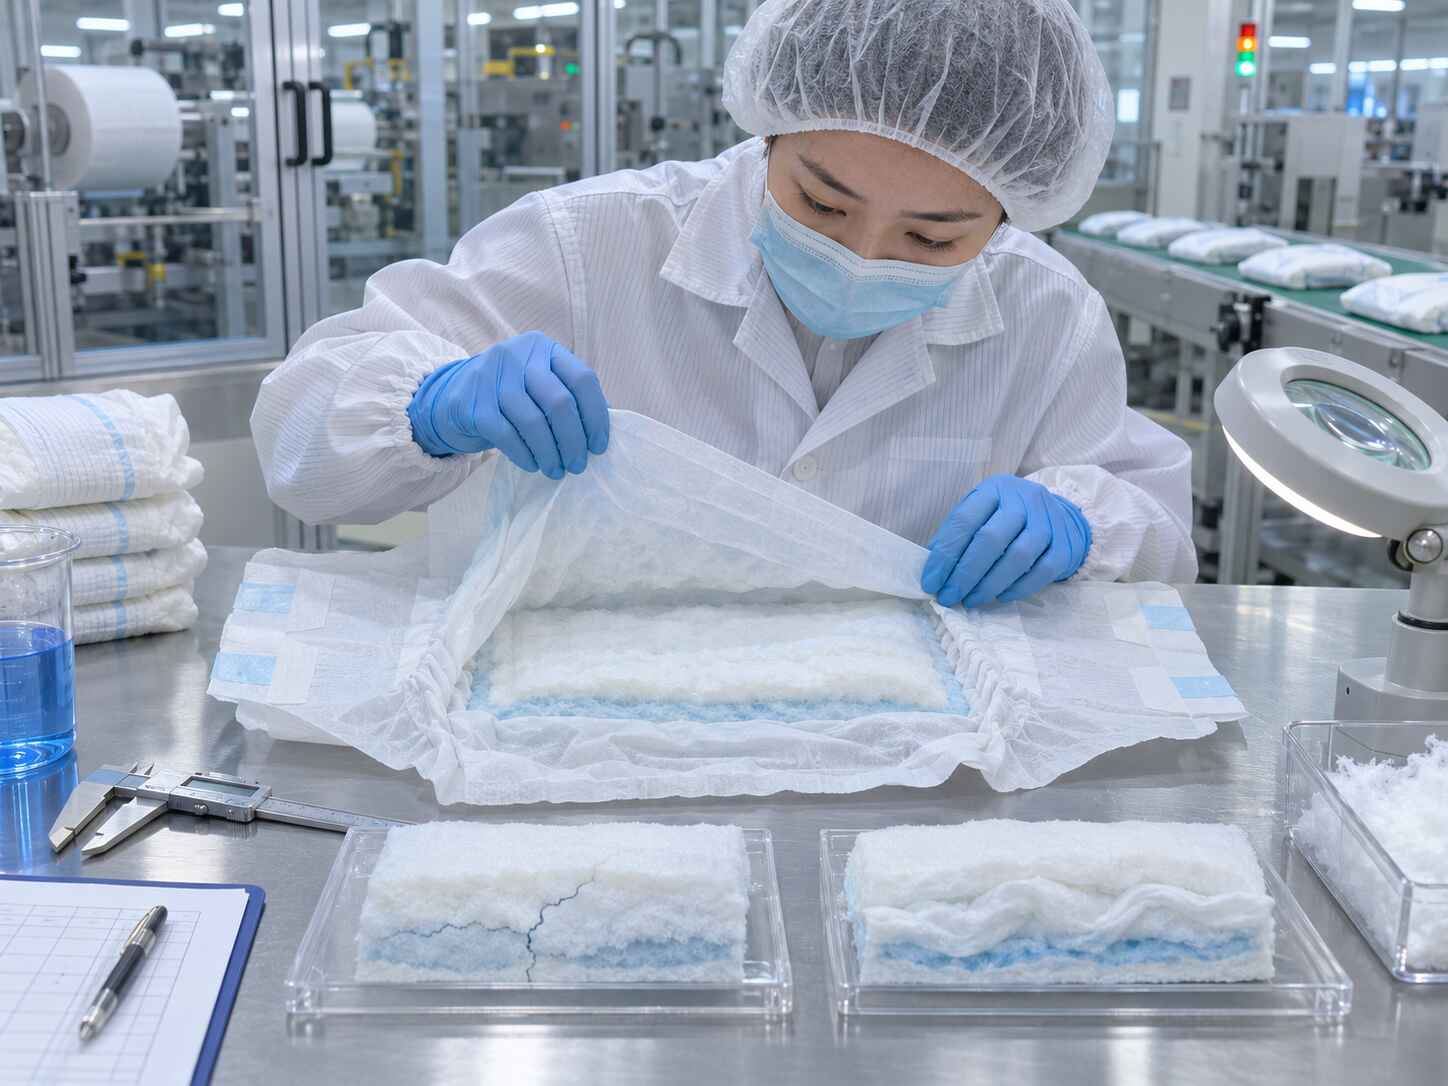
Bostik gibt an, dass es keinen branchenweiten Prüfstandard für die Kernintegrität gibt und dass Geschwindigkeit, Dauer und andere Details von Labor zu Labor variieren. Das bedeutet, dass der Käufer die Prüfung festlegen muss. Zu den beschriebenen Methoden gehören:
Das Produkt nach der Belastung fallen lassen, schütteln oder drehen, bis Risse auftreten.
Die Verpackung abziehen, um zu sehen, wie viel SAP und Flusen noch übrig sind.
Nass- und Trocken-Abziehversuche.
Eintauchen oder Zentrifugieren von mit Kochsalzlösung getränkten Windeln, um festzustellen, ob sich Kanäle öffnen.
Außerdem wird eine konditionierte Variante beschrieben, bei der die Bewegung bereits vor dem Reiz erfolgt, um die Bewegung eines Benutzers zu simulieren.
Ein praktisches Kaufprotokoll, das auf diesen Methoden und dem Bewertungsansatz des Patents basiert:
Drei Beispiele für Bedingungen: frisch vom Band, verpackt und in der vorgesehenen Verpackung gelagert sowie gereift, falls die Haltbarkeit eine Rolle spielt.
Vorbedingung mit Bewegung vor dem Befeuchten, um die Bewegungen eines Benutzers widerzuspiegeln, der geht, sitzt oder in eine andere Position gebracht wird.
Mit 0,9-prozentiger Kochsalzlösung befeuchten bei festgelegten Dosen und einer festgelegten Wartezeit, wobei für jede Probe dieselbe Einbringposition verwendet wird.
Bewegung oder Druck ausüben auf das nasse Produkt auftragen und es anschließend aufschneiden. Risse, Spalten und SAP-Ansammlungen mit Fotos dokumentieren.
Kernbreite messen vorher und nachher, wobei der im Patent beschriebene Breitenvergleich als Modell zur Quantifizierung der Bündelung herangezogen wird.
Wiederholen Sie dies bei jeder Größen- und Materialänderung.
Eine Schritt-für-Schritt-Anleitung für die Laboruntersuchung, einschließlich der Zufuhr von Kochsalzlösung und der Überprüfung der Schnittflächen, finden Sie unter Wie hochsaugfähige Erwachsenenwindeln Verklumpungen und Kernbrüche verhindern. Die Akzeptanzgrenzen sollten sich nach einer validierten Referenzprobe und Ihrer Anwendergruppe richten, nicht nach einem allgemeinen Wert.
Was sollten Sie angeben, bevor Sie ein Angebot anfordern?
Ein Angebot für einen stabilen Kern erfordert mehr als nur einen Zielwert für die Saugfähigkeit. Diese Angaben beeinflussen sowohl den Preis als auch das Ausfallrisiko:
Kernkonstruktion: Verhältnis von SAP zu Flock, Gesamtgewicht des Kerns, Art der Kernumhüllung sowie die Angabe, ob das Design Kanäle aufweist oder flockfrei ist.
Bindesystem: Klebstofftyp, Auftragsmuster und Zusatzstoffe sowie Ergebnisse der Alterungsprüfung der Klebeverbindung.
Verpackung: Kompressionsgrad, Anzahl der Beutel und Kartonkonfiguration, da all diese Faktoren die Belastung der Falzlinie beeinflussen.
Toleranzen: SAP-Dosierung pro Windel mit einem zulässigen Bereich sowie Akzeptanzgrenzen für Zellstoff und Klebstoff. Der Artikel über Warum Materialtoleranzen in jeder Spezifikation für Erwachsenenwindeln enthalten sein sollten stellt fest, dass für Fluff-Zellstoff in der von ihr geprüften EDANA/INDA-Liste kein entsprechender Eintrag vorhanden war, sodass die Methode zwischen Käufer und Lieferant vereinbart werden muss.
Profil verwenden: Tag oder Nacht, mobil oder bettlägerig, Rollstuhlbenutzung, Größenauswahl und Zielgruppe.
Änderungskontrolle: Jede Änderung der SAP-Güteklasse, des Füllstoffs, des Klebstoffs oder der Umhüllung führt zu einer erneuten Prüfung vor dem Versand.
Ein dünnerer Kern kann die Frachtkosten senken. Fordern Sie Preisangebote für mehrere Bauweisen an und vergleichen Sie diese hinsichtlich der geprüften Stabilität des feuchten Kerns – nicht nur hinsichtlich des Stückpreises.
Wie wählt man ein Core-Design aus, auf das man sich verlassen kann?
Bevor Sie einen Entwurf genehmigen, sollten Sie den Lieferanten fünf Fragen stellen:
Wie lauten das Verhältnis von SAP zu Füllstoff, die Umhüllungsart und das Klebstoffsystem, und welche Nachweise belegen, dass der Kern auch im nassen Zustand hält?
Welcher Riss- oder Faltenbildungstest wurde durchgeführt, bei welcher Bewegung und Dosierung und unter welchen Verpackungsbedingungen?
Wie wird die SAP-Dosierung in der Produktionslinie getrennt vom Gesamtgewicht gesteuert und protokolliert?
Was passiert mit der Spezifikation, wenn ein Rohstoff ersetzt wird?
Können Sie Proben aus Ihrem eigenen Lager aufschneiden, nicht nur das Referenzmuster des Lieferanten?
Lieferanten, die mit Angaben zu Aufzeichnungen und Verfahrensdetails antworten, zeigen damit, dass sie die Situation im Griff haben. Lieferanten, die lediglich Angaben zu Dicke und Kapazität machen, tun dies nicht.
Häufig gestellte Fragen
Was führt zu Rissen im Saugkern von Erwachsenenwindeln?
Risse im Kern entstehen in der Regel durch einen Kern, der im Verhältnis zu seiner SAP-Beladung zu wenig Flockmaterial oder Bindemittel enthält, durch eine schwache Nasshaftung, eine spröde oder überkomprimierte Kernstruktur sowie durch Spannungen an den Faltlinien, die beim Verpacken entstehen. Durch Bewegungen nach der Befeuchtung bricht dann die Matrix.
Was ist „Core Bunching“ und ist das dasselbe wie „Roping“?
Die Begriffe „Bunching“ und „Roping“ beschreiben dasselbe Phänomen: Der feuchte Kern verengt sich zu einer harten oder verfilzten Masse, meist im Schrittbereich. Dies lässt sich quantifizieren, indem man die Kernbreite vor und nach dem Gebrauch vergleicht und bewertet, wie steif der Kern wird.
Führt ein höherer SAP-Wert zu Rissen im Kern?
Nicht von allein. Durch die Reduzierung des Füllmaterials zur Erhöhung des SAP-Anteils wird die Matrix entfernt, die die Partikel an ihrem Platz hält, sodass Klebstoff, Umhüllung und Konstruktion dies ausgleichen müssen. Laut Bostik treten bei höheren SAP-Anteilen häufig Risse auf, wenn kein Klebstoff verwendet wird.
Kann der Druck in der Verpackung einen Saugkern zerbrechen?
Ja. Ein US-Patent, das sich mit Kernbrüchen befasst, stellt fest, dass Schäden tendenziell entlang der für die Verpackung angelegten Falten auftreten, und nennt die Verpackungskraft als einen der vermuteten Faktoren. Dabei handelt es sich um Testproben aus komprimierten, gelagerten Verpackungen und nicht nur um Proben direkt vom Band.
Wie prüfe ich eine Erwachsenenwindel auf Risse im Kern?
Befeuchten Sie es mit einer 0,9-prozentigen Kochsalzlösung, üben Sie Bewegung oder Druck aus, schneiden Sie es anschließend auf und untersuchen Sie es auf Risse, Spalten und SAP-Ansammlungen. Messen Sie die Kernbreite vor und nach dem Test. Da es keinen branchenweiten Standard gibt, legen Sie die Methode in Ihrer Spezifikation fest.
Ist „Gel Blocking“ dasselbe wie „Core Cracking“?
Nein. Beim „Gel-Blocking“ handelt es sich um ein Problem des Flüssigkeitsflusses, bei dem gequollenes SAP die Flüssigkeitswege blockiert, während es sich beim „Core Cracking“ um einen strukturellen Bruch der Matrix handelt. Beides kann im selben Produkt auftreten und zu ähnlichen Leckagen führen; daher sollten die Aufnahmefähigkeit und die Integrität separat geprüft werden.