まだ帰らないで、上司に直接相談しよう
お客様のご要望をお聞かせください。.
中国有数の大人用失禁用品メーカー
ワンストップOEM/ODM-工場価格-速い引用語句
お客様のプライバシーを保護するためにSSL暗号化を使用しています。.
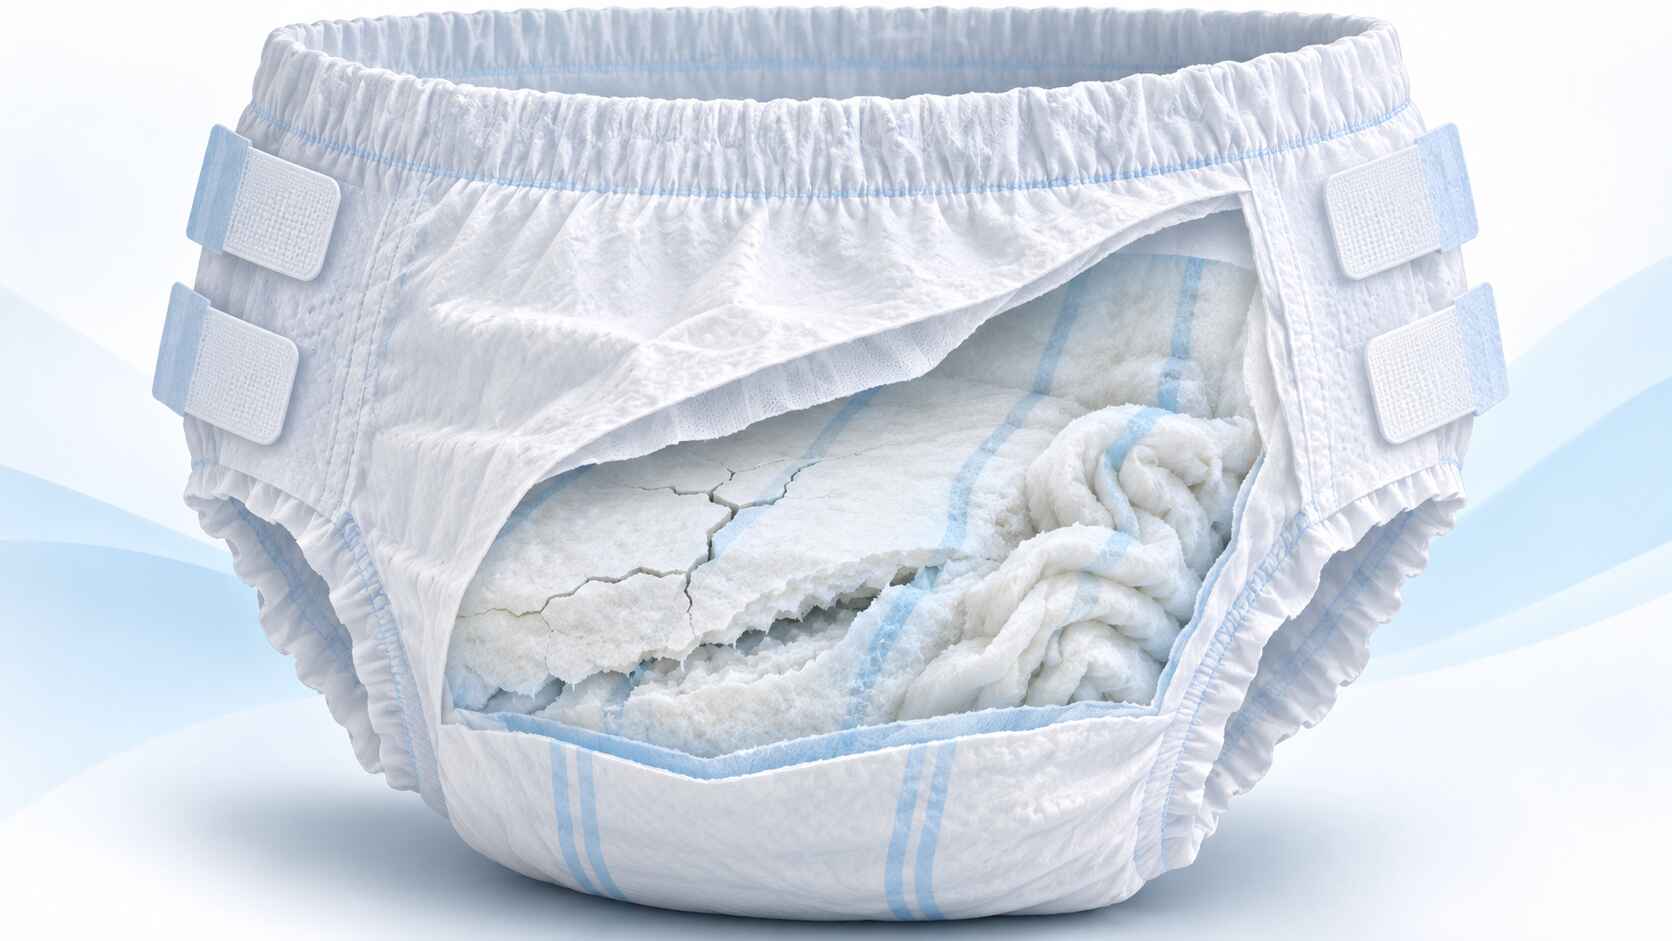
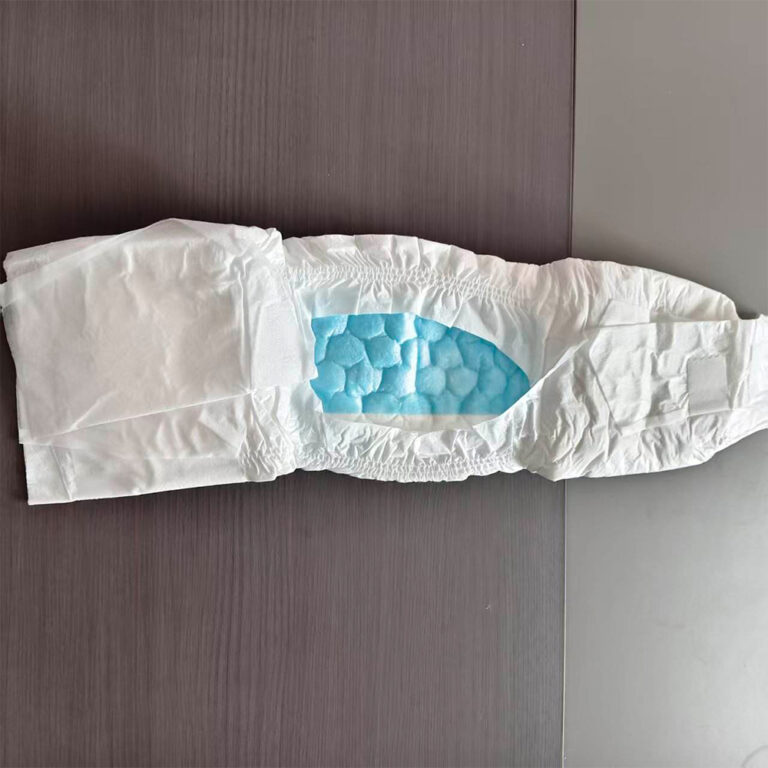
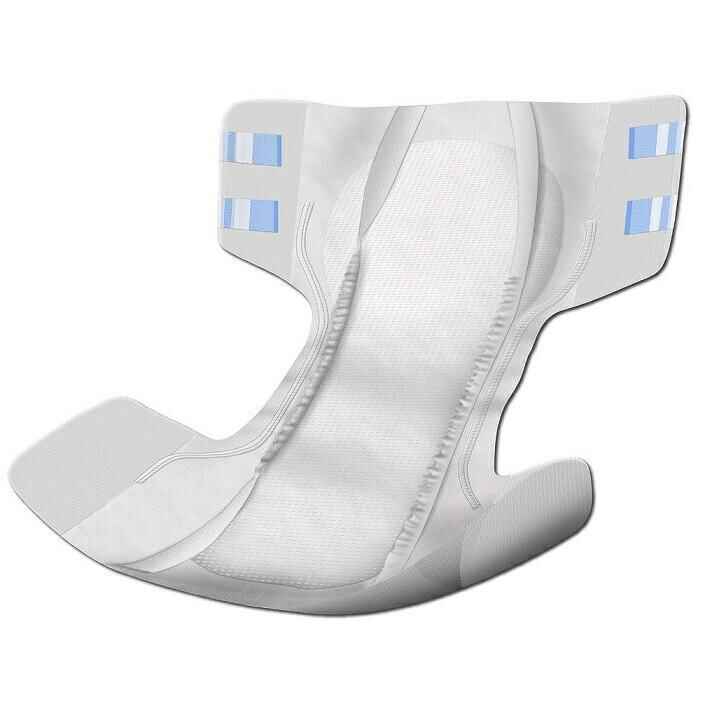
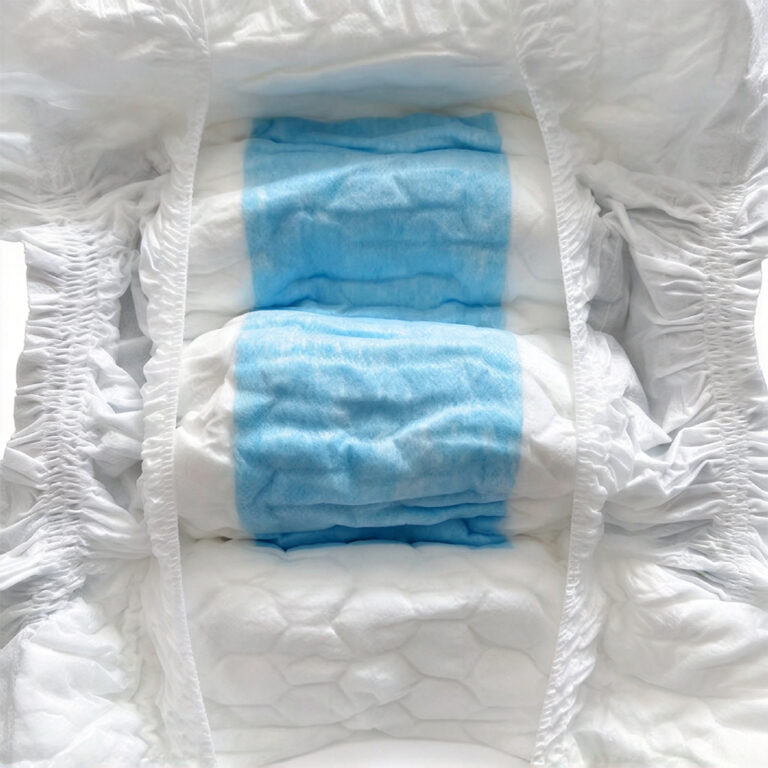
大人用おむつ内部のフラフとSAPマトリックスが構造的な結合力を失うと、吸収コアのひび割れや塊化が発生します。 一般的な原因としては、高吸水性ポリマー(SAP)の含有量に対してフラフや結合剤が不足しているコア、湿潤後にマトリックスを保持できない接着剤やコアラップ、梱包時の圧縮や折り畳み、コアの成形ムラ、そして座ったり体を動かしたり、排尿を繰り返すといった使用中の負荷などが挙げられます。 これらの原因のほとんどは、おむつがユーザーの手元に届くはるか以前に決定された設計や製造工程上の判断によるものです。そのため、これらは明らかな製造上の欠陥としてではなく、漏れの苦情、しこりのある濡れた感触、返品といった形で現れるのです。本記事では、各原因の解説、その検査方法、およびサプライヤーに遵守を求めるために仕様書に明記すべき事項について説明します。
「コアクラッキング」とは、吸収体コアに生じる亀裂や剥離のことで、多くの場合、おむつが梱包された際に生じる折り目沿いに発生します。「バンチング」(「ローピング」とも呼ばれる)とは、コアが硬くなったり絡み合ったりして、通常は股の部分で幅が狭くなる現象です。「スランプ」とは、濡れたコアがシャーシから滑り落ちてしまう、これと関連する不具合のことです。
これらの用語には、文書化された技術的な意味があります。 米国特許第5,833,678号 この特許は、加工、保管、使用の過程でコアがたるんだり、ひび割れたり、ロープ状になったりすることを説明しており、コアが薄くなるにつれてその傾向が強まると述べている。また、使用済みおむつと未使用のおむつのコア幅を比較することで、コアのかたまり具合を等級分けしている。 等級は、芯材が絡まり始める「軽度の束れ」から、芯材が硬く固くなる「重度の束れ」まで分類されている。この特許は比較的古いものであり、一般的に使い捨ておむつ全般について記述されたものである。成人用おむつの性能限界に関する情報としてではなく、定義やメカニズムの参考資料として扱うべきである。
その結果、実用上の問題が生じます。同特許によれば、股の折り目沿いに破損が生じると、製品の後部が吸収機能を発揮できなくなるため、前部が飽和状態になると漏れが発生する可能性があります。
| 故障モード | 購入者が目にするもの | 考えられる構造的な原因 | 簡単な確認 |
|---|---|---|---|
| コアクラック | 股の折り目付近によく見られる、芯部分の裂け目や隙間 | SAP充填物の繊維や結合剤の含有量が少ない、コアがもろい、あるいは過度に圧縮されている、充填時の応力 | おむつを濡らし、位置をずらし、切り開いて、中を確認する |
| 束ねる/ロープで縛る | コアは、ロープや硬いマットのように細くなる | 湿潤状態でのマトリックスの崩壊、ラップや接着剤の強度不足、使用時の左右方向への圧縮 | 使用前と使用後のコア幅を比較する |
| 不振 | ウェットコアがたわんだり、シャーシから滑り落ちたりする | コアと隣接する層との間の接着性の喪失 | 濡れた状態で層を一つずつ剥がして、その結合状態を確認してください |
| ゲルブロッキング(関連する問題だが、流体に関する問題) | コアの一部が乾いたままであるにもかかわらず、表面が濡れている、あるいは液漏れが生じている | SAPが積み込みゾーン付近で膨張し、流れの経路を塞いでいる | 反復投与試験を行い、その後、コアを切断する |
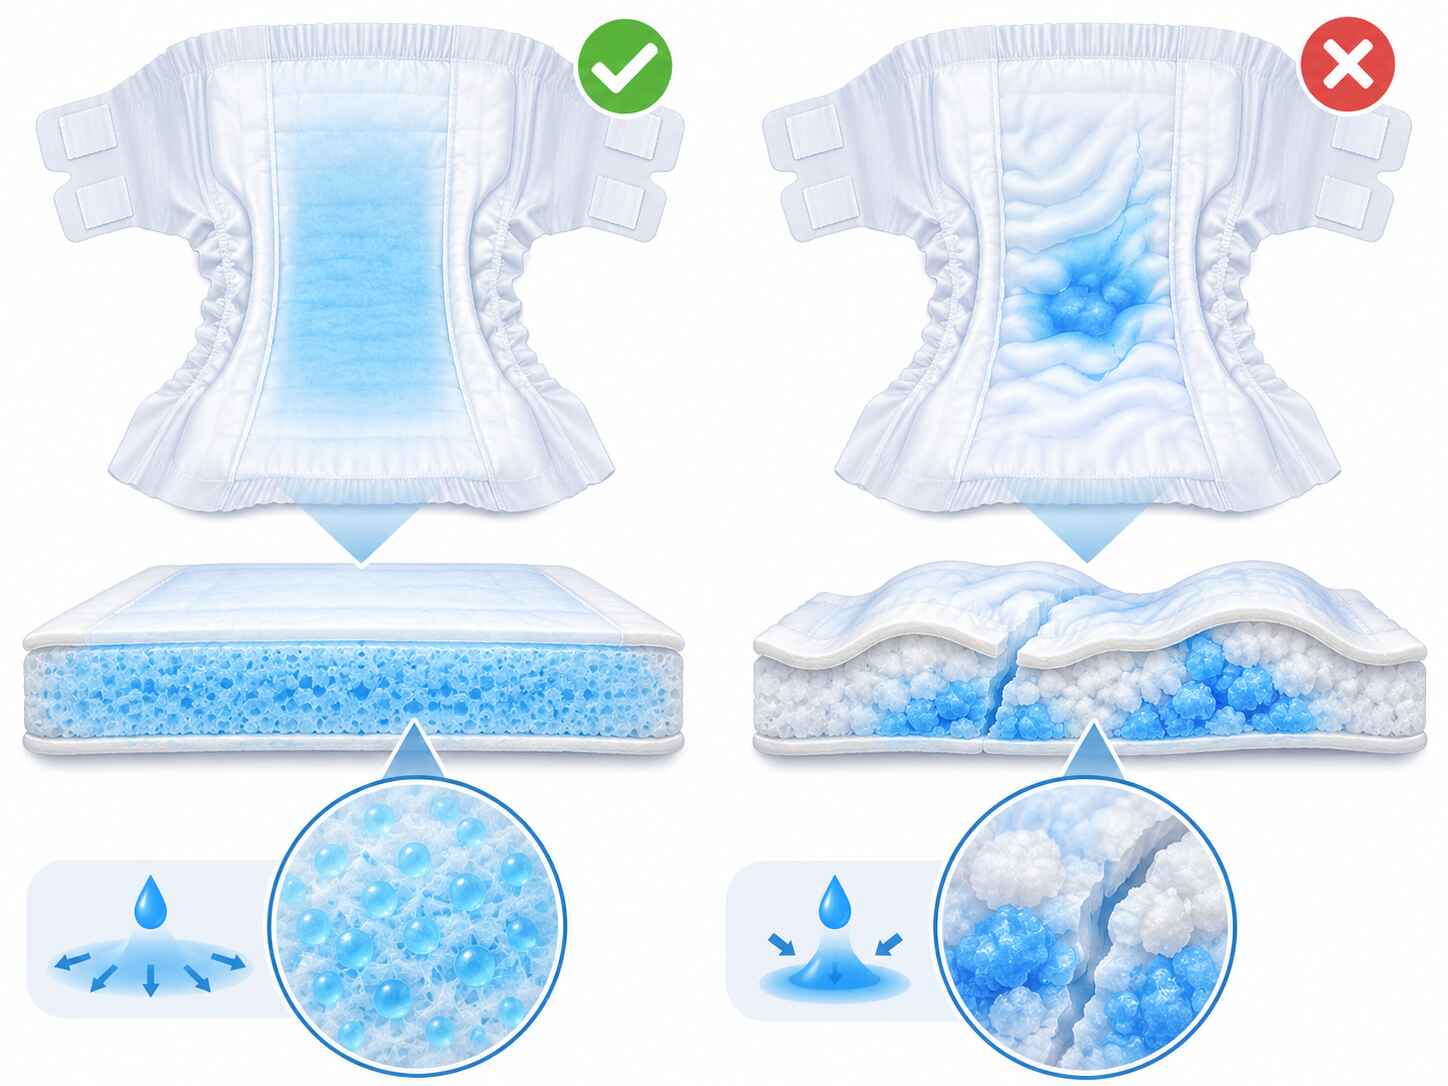
フラフパルプは、単に液体を移動させるだけではありません。SAP粒子を互いに離した状態で所定の位置に保持する役割も果たしています。A 接着剤メーカー「ボスティック」のホワイトペーパー これは、製品を薄くするためにフラフを取り除く際に何が起こるかを説明したものです。SAPとフラフの比率は、おおよそ50対50から60対40、70対30、さらにはそれ以上に変化し、SAPは液体を大量に吸収すると、使用中に位置がずれることがあります。 同文書によると、50対50の比率では通常、コアクラックは発生しない。70対30の比率では、接着剤を使用しない場合、コアクラックが頻繁に発生するようになり、80対20の比率では、製造時およびSAPを固定するために、一般的に接着剤が必要となる。
これらの比率は、あるサプライヤーによる一例であり、合格・不合格を判断する基準ではありません。バイヤーにとって重要なのは、リスクの所在です。サプライヤーが輸送量や材料費を削減するために、より薄いコアを提案した場合、従来はフラフが担っていた安定化の役割を、接着剤、ラッピング、あるいはコアの形状が引き継ぐ必要があります。この検討については、 素材の変化が大人用おむつの性能に与える影響 SAP、フラフ、および接着剤の変更を、システムとして評価すべき理由について解説しています。
具体例(架空の事例であり、実際の顧客事例ではありません): 夜用ブリーフは、ふかふかした芯材から、より薄くSAPを多用した芯材へと再設計された。肌触りの良さのチェックと、1回分の吸収量テストに合格した。パレット保管と1日分の車椅子使用の後、濡れた芯材が股の部分で細い帯状にまとまってしまった。 吸収量の数値自体は正しかった。ただ、マトリックスが崩壊せずに持ちこたえられるかどうかについては測定されていなかったのだ。
接着剤は、仕上げの細部ではなく、構造上の構成要素です。ボスティック社は、従来のコアにおける接着剤の役割として、コアのずれ防止、吸収・分散層の固定、フラフ/SAPマトリックスの安定化、コアラップの密封、および材料同士を接着してずれを防ぐことなどを挙げています。
重要な変数は3つあります:
接着剤が少なすぎると、芯材にひびが入ります。多すぎたり、パターンが適切でなかったりすると、ボードが硬くなり、膨潤や吸水性が損なわれます。適切な量は、構造ごとに異なります。
おむつは出荷のために折り畳まれて圧縮されるため、実際に使用される前に芯材が破損してしまうことがあります。 この特許では、破損は梱包のために付けられた折り目沿いに発生しやすいとされており、その要因の一つとして梱包時の圧力が挙げられています。その実施例では、梱包時の圧縮力を低く抑えることで、股部分の横方向の折り目沿いの破れが減少する傾向にあると予測されています。これは、測定による保証というよりは、設計上の予測に過ぎません。
これらの数値例を自社製品にそのまま当てはめないでください。ここから得られる実用的な教訓は、製造ラインから直送されたサンプルだけでは全体像を把握できないということです。圧縮・保管された袋から採取したサンプルこそが公正な試験対象であり、理想的には、購入を予定しているパッケージサイズや袋数で採取したものが望ましいです。
ある機器サプライヤーの コア形成プロセスのガイド あらゆる接着剤の上流に位置するいくつかのメカニズムについて説明しています:
また、このガイドでは、強度を高める方法として、エンボス加工や二成分繊維を用いた熱接着も挙げられています。この情報は機械を販売している企業によるものであるため、特定の工場の性能を証明するものではなく、生産ラインでどのような問題が発生し得るかを説明したものとして読み取ってください。
コアが束状になるのが、必ずしも構造上の欠陥に起因するとは限りません。例えば、取得層が各線量を同じ狭い領域に集中させてしまうとします。その領域は膨張し、湿潤化し、重くなる一方で、コアの他の部分は十分に活用されないままになります。 重く、局所的に湿った塊は、体の動きによってたわんだり、ずれたり、圧縮されたりする可能性が高くなります。これは測定された規則というよりは、工学的な推論です。これは、ガイドで取り上げられている流体処理の問題と一致しており、 大人用おむつの吸収層:速やかな吸収と液体の分散. 分布の悪さと構造の悪さは、しばしば相互に悪影響を及ぼし合うため、両方を診断する必要があります。
車いす利用者は何時間も体幹に負荷をかけ続けます。横向きで寝る人は、体幹に斜めからの負荷がかかります。介護者は留め具を締め直したり、フィット感を調整したりします。 サイズが合っていない場合や、寝たきりのケアにプルアップ型おむつを使用するなど、不適切なタイプを使用すると、体幹部に負担が集中します。フィット感やタイプの不備は、それ自体が漏れの主な原因となることも多く、その詳細は 大人用おむつの漏れが起きた一般的な原因. 特定のユーザーグループで苦情が集中している場合は、コアを非難する前にユースケースを確認してください。
承認済みサンプルでは安定していたコアも、SAPの添加量、接着剤の付着量、またはパルプの品質に変動が生じると、生産段階で不安定になる可能性があります。総重量チェックでは、余分なパルプがSAPの不足分を相殺してしまうため、この問題が隠れてしまうことがあります。ガイドによると、 大人用おむつの生産ラインにおける製造工程中の品質検査 SAPの投与量を単位重量とは別に検証すべき理由を説明しています。また、接着接合において、カメラによる検査のみではなく、経時変化を経た試料を用いた試験が必要な理由についても説明しています。
いいえ。コアの安定性は、厚さだけではなく、結合システムに依存します。 SAPを豊富に含んだ薄いコアであっても、適切な接着剤とラッピングが組み合わされれば、しっかりと保持することができます。ボスティック社によると、チャネルコアについては評価方法が異なるそうです。その設計ではコアのひび割れが懸念されないため、代わりにチャネルを形成する接着剤の試験が行われるからです。一方、粗く製紙されたパルプで作られ、接着強度が弱い、ふかふかした厚いコアであっても、ロープ状にほぐれてしまうことがあります。
「厚ければ厚いほど安全」という従来の安易な考え方も、同じ理由で成り立ちません。厚みがあることで、ショールームのテーブルの上では最初の数分間は不安定な構造が隠れてしまうことがありますが、水に濡れると破損してしまうことがあります。薄い設計では、接着剤、ラッピング、工程管理に対してより高い水準が求められます。サプライヤーが、こうした管理が行われているという証拠を示さずにコスト削減を行うと、リスクが高まります。
| コア構造(ボスティックの参考比率) | 主スタビライザー | ボスティックの所見 | 購入者が確認すべき事項 |
|---|---|---|---|
| SAPとフラフの割合はおよそ50対50 | フラフ行列 | 通常、コアの亀裂は見られない | 綿の品質、成形の一貫性、梱包後の折り目による損傷 |
| およそ70対30 | コアラップ+粘着剤 | 接着剤を使用しない場合、ひび割れが生じやすい | ラップタイプ、接着剤の追加、移動後のウェットコア試験 |
| 80/20について | 接着剤、固定化SAP | 通常、接着剤が必要です | 経年変化に関するデータ、反復投与の結果、SAPの用量耐容性 |
| フラフフリーまたはチャンネルコア | 接着剤および流路の設計 | ひび割れの評価方法を変更し、代わりにチャネル接着剤の試験を実施した | 濡れてもチャンネルがそのまま保たれるか、濡れた状態での剥離結果 |
これらの比率および所見は、ある特定のサプライヤーの資料に基づくものです。これらは接着剤に依存する挙動を示すものであり、特定の製品について保証された結果を示すものではありません。
ボスティック社によると、コアの完全性に関する業界全体の試験基準は存在せず、試験の速度や所要時間、その他の詳細については試験機関によって異なるという。つまり、購入者が試験内容を定義しなければならないということだ。同社が説明している試験方法には、以下のものが含まれる:
また、ユーザーが動き回っている様子をシミュレートするために、刺激を与える前に動きを加える「条件付けバージョン」についても説明されています。
これらの手法と、特許の格付けアプローチに基づいて構築された、実用的な購入者向けプロトコル:
生理食塩水の注入や切開部の確認を含む、ベンチ上での手順を段階的に解説した方法については、以下を参照してください。 高吸収性の大人用おむつが、塊の発生や吸収体の破損を防ぐ仕組み. 許容限界値は、汎用的な数値ではなく、検証済みの基準試料および貴社のユーザーグループに基づいて設定すべきです。
安定したコアの見積もりには、目標吸水率以上の情報が必要です。以下の項目は、価格と不具合リスクの両方に影響を与えます:
コアの厚みを薄くすることで、輸送コストを削減できます。複数の構造案について見積もりを依頼し、単価だけでなく、試験で確認されたウェットコアの安定性についても比較検討してください。
デザインを承認する前に、サプライヤーに次の5つのことを確認してください:
記録や手法の詳細を提示して回答するサプライヤーは、管理が行き届いていることを示しています。一方、厚みや生産能力の数値だけで回答するサプライヤーは、そうではありません。
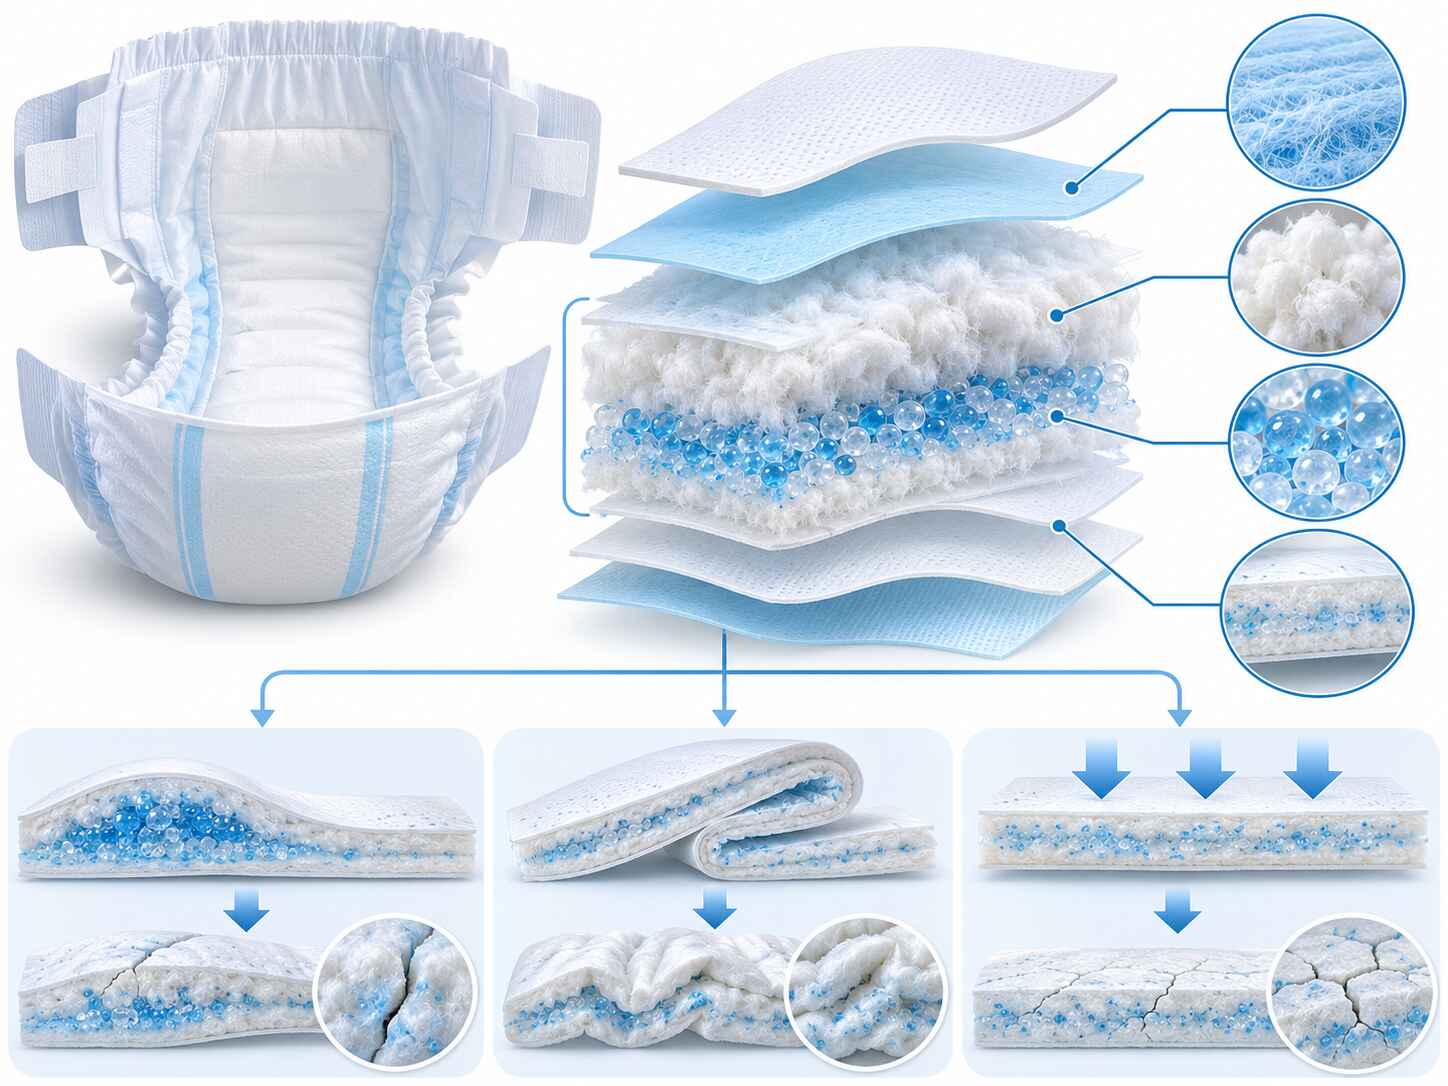
コアのひび割れは通常、SAPの含有量に対してコアのフラフや結合剤が不足していること、湿潤時の接着力が弱いこと、コア構造が脆い、あるいは過度に圧縮されていること、および充填時の折り目による応力によって引き起こされます。湿潤後の動きによって、マトリックスに亀裂が生じます。
「バンチング」と「ローピング」は、同じ現象を指します。つまり、濡れたコアが、通常は股の部分で、硬く固まったり絡み合ったりして、幅が狭くなる現象です。これは、使用前後のコアの幅を比較し、コアがどれほど硬くなったかを評価することで定量化できます。
それだけでは不十分です。SAP比率を高めるために充填剤を減らすと、粒子を固定しているマトリックスが失われるため、接着剤、ラッピング、および設計でそれを補う必要があります。ボスティック社によると、接着剤を使用しない場合、SAP比率が高くなるとひび割れが生じやすくなるそうです。
はい。コアの破損について記載した米国の特許では、損傷は包装のために作られた折り目に沿って発生しやすいと指摘されており、その原因として考えられる要因の一つに梱包時の圧力も挙げられています。試験サンプルは、製造直後のサンプルだけでなく、圧縮・保管されたパッケージからのものも含まれています。
0.9%の生理食塩水で湿らせ、動きや圧力を加えた後、切り開いてひび割れ、隙間、SAPの塊がないか確認する。その前後でコアの幅を測定する。業界全体で統一された基準は存在しないため、仕様書に測定方法を明記すること。
いいえ。ゲルブロッキングは、膨潤したSAPが液体の流れ道を塞ぐという流体流動の問題であるのに対し、コアクラッキングはマトリックスの構造的破損です。これらは同じ製品内で同時に発生する可能性があり、同様の漏れを引き起こす可能性があるため、吸水性と完全性は別々に試験する必要があります。
プロの大人の失禁製品メーカー|OEM / ODM 2010年以来
プレミアム大人用紙おむつ、失禁パッド、アンダーパッド、お客様の市場に合わせたOEM/ODMソリューション。.